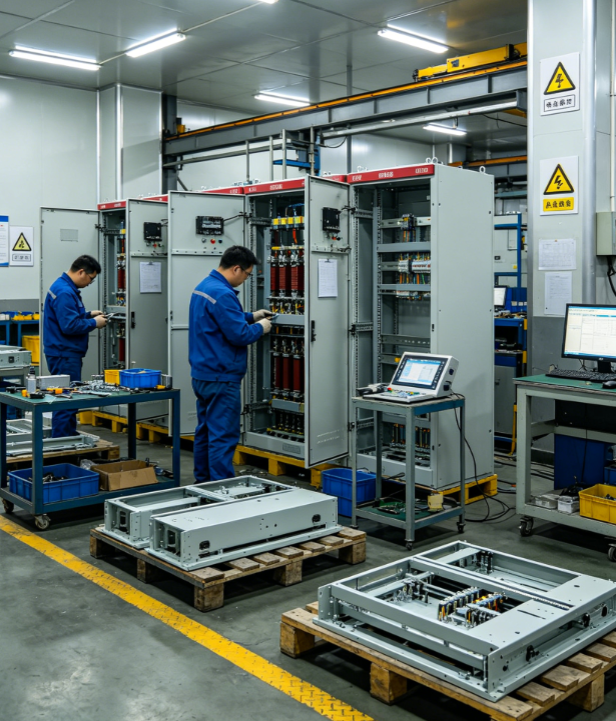
كان التجميع في الموقع للمحطات الفرعية الكهربائية دائمًا إحدى أكثر المراحل استهلاكًا للوقت والجهد في مشاريع البنية التحتية للمرافق. ويستلزم النهج التقليدي أعمال حقلية واسعة النطاق، وتنسيقًا بين عدة تخصصات، ومزامنة دقيقة لعدد لا يُحصى من المكونات. محوّل مسبق التصنيع من النوع الصندوقي يغيّر هذا الواقع جذريًّا عبر نقل جزء كبير من عبء التجميع بعيدًا عن مواقع العمل إلى بيئات المصنع الخاضعة للرقابة، حيث تتحسَّن الجودة والدقة والكفاءة بشكل طبيعي.
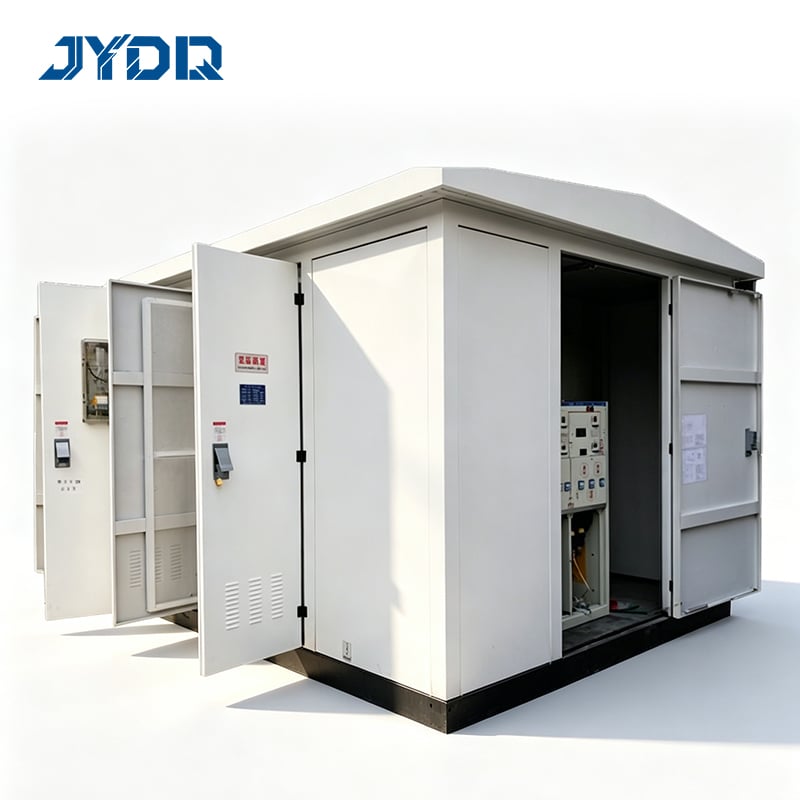
يُمثِّل التحوُّل نحو التصنيع المسبق تطوُّرًا استراتيجيًّا في طريقة تعامُل شركات المرافق والمقاولين مع تركيب المحطات الفرعية. فبدلًا من إدارة مئات المكوِّنات الفردية والوصلات والاختبارات في كل موقع عمل، يتلقَّى الفريق الآن وحدات مُجمَّعة بالكامل أو جزئيًّا، والتي تتطلَّب عملاً إضافيًّا ضئيلًا جدًّا قبل التشغيل. ويحقِّق هذا التحوُّل تخفيضات ملموسة في مدة المشروع وتكاليف العمالة ومخاطر السلامة وأخطاء التركيب. ويساعد فهم الطريقة التي تحقِّق بها المحطات الفرعية المصنَّعة مسبقًا هذه التحسينات مدراء المشاريع ومخطِّطي شركات المرافق والمهندسين الكهربائيين على اتِّخاذ قراراتٍ مستنيرة بشأن تحديث البنية التحتية وتوسِّعها.
كيف يبسِّط التصميم الوحدوي عملية التجميع والتركيب
فوائد التجميع في المصنع ومراقبة الجودة
تستفيد المحطات الفرعية المسبقة الصنع من مبادئ التصميم الوحدوي لتجميع أعمال التركيب المعقدة في بيئات المصانع، حيث تضمن ضوابط البيئة والتجهيزات المتخصصة والتقنيون ذوو الخبرة جودةً متسقةً باستمرار. ويصل كل عنصر وحدوي — كخزّان المحول وأنظمة التحكم والأجهزة الواقية والوصلات البينية — إلى المصنع على هيئة مرحلة تركيب مُهندَسة مسبقًا. ويتبع العمال إجراءات قياسية، ويُجرون اختبارات قابلة للتكرار، ويطبّقون بوابات جودة صارمة قبل خروج أي وحدة من أرضية المصنع. وهذه البيئة تلغي تأخيرات الطقس، وتقلّل دورات إعادة العمل، وتُنشئ سجلًّا دائمًا لنتائج الاختبارات المصنعيّة التي تصل مع الوحدة إلى الموقع.
تتلقى فرق تركيب المواقع الوحدات التي خضعت بالفعل لاختبارات مصنع شاملة، بما في ذلك فحوصات مقاومة العزل، والتحقق من جودة الزيت، والتحقق من أداء الوظائف. ولذلك لم يعد لدى الفنيين في مواقع العمل النائية حاجةٌ إلى معدات مختبرية متقدمة أو معرفة متخصصة لأداء هذه التشخيصات الأولية المعقدة. وينتج عن نقل هذه المسؤولية إلى مرحلة ما قبل التصنيع في المصنع تقليل الاختناقات، وتسريع الاستعداد للموقع، والسماح لطواقم العمل الميدانية بالتركيز على تحديد المواضع، والتوصيل بالأرض، والوصلات النهائية بدلًا من معاناتهم مع تسلسلات التجميع التي تتطلب تدخل عدة متخصصين.
خفض العمالة الميدانية ومتطلبات المهارات المتخصصة
يتطلب التجميع التقليدي في الموقع الوصول إلى عدة تخصصات فنية متخصصة: فنيو المحولات، والكهربائيون، ومتخصصو أنظمة التحكم، ومفتشو الجودة، الذين يعملون جميعًا بشكل منسق، وغالبًا في ظروف بيئية صعبة. أما التصميم الوحدوي فيلغي الحاجة إلى تواجد العديد من هؤلاء المتخصصين في موقع العمل في الوقت نفسه. وبالمقابل، يقتصر تركيب الوحدات في الموقع على عمالة تركيب عامة، ومعرفة كهربائية أساسية، والالتزام ببروتوكولات الاتصال الموثَّقة في أدلة التجميع البسيطة. ويستفيد مدراء المشاريع من تكوين طواقم عمل قابل للتنبؤ به، وانخفاض تكاليف العلاوات المرتبطة بالمهارات العالية، وجدولة العمالة بشكل أكثر سهولة.
يؤدي خفض متطلبات العمالة المتخصصة إلى فوائد أوسع نطاقًا للمشروع. ويمكن لفرق أصغر إنجاز مهام تركيب الموقع بالتوازي مع الأنشطة الإنشائية الأخرى، مما يقلل من التأثير الإجمالي لتركيب المحطة الفرعية على المسار الحرج للمشروع. ويحافظ مشرفو الموقع على تحكم أفضل في جداول العمل ونقاط ضبط الجودة وتوزيع الموارد عندما تُنقل تعقيدات التجميع إلى المرحلة السابقة. كما تتراكم مكاسب كفاءة العمالة عبر مشاريع عديدة، إذ يكتسب طاقم الموقع خبرةً في بروتوكول تجميع موحد ومبسّط، بدلًا من تعلُّم تكوينات مختلفة لكل عملية تركيب.
تسريع كفاءة المشروع عبر التصنيع المسبق
تقليص الجدول الزمني وتحقيق جداول تسليمٍ قابلة للتنبؤ
تتقلّص جداول تركيب المواقع بشكل كبير عندما تقلّل التصنيع المسبق مهام التجميع في الموقع من أسابيع إلى أيام. فقد تتطلّب المحطات الفرعية التقليدية ما بين أربعة وثمانية أسابيع من أعمال التجميع الميدانية، والاختبار، والتشغيل، والتي تعتمد على سير العمل المتسلسل وأحوال الطقس الملائمة. أما الوحدات المصنَّعة مسبقًا فتتطلّب عادةً فقط من يومين إلى خمسة أيام لتثبيتها، وتوصيلها كهربائيًّا، والتحقق من التأريض، وإجراء الفحص النهائي. ويؤدي هذا التقلّص مباشرةً إلى تواريخ تشغيل أسرع، واستكمال المشاريع في وقت أقصر، وتحقيق عائدٍ أسرع على الاستثمار في البنية التحتية.
يكتسب مدراء المشاريع قابلية تنبؤٍ أكبر في الجداول الزمنية، لأن التصميم الوحدوي يمكّن من تنفيذ أنشطة المشروع بشكل متوازٍ بدلًا من الاعتماد الصارم على التسلسل الزمني. فبينما تقوم الطواقم الميدانية بإعداد الأساسات ووصلات المرافق، تستمر عمليات التصنيع بشكل مستقل وفق جدول زمني معروف. كما تصبح جداول التسليم أكثر موثوقيةً، لأن إنتاج المصانع يتبع سير عمل منهجي بدلًا من الاستجابة لتقلبات الطقس أو تأخيرات المواد أو توافر الفرق الميدانية. وتتيح هذه القابلية للتنبؤ للمخططين في شركات المرافق التنسيق بين نشر المحطات الفرعية ومبادرات التوسع الأوسع في الشبكة الكهربائية، أو دمج مصادر التوليد الموزَّعة، أو دورات استبدال المعدات، وبثقة تامة في الجداول الزمنية.
تقليل المخاطر وضمان الجودة
يُركِّز التصنيع المسبق مخاطر الجودة في بيئات المصانع، حيث يحتفظ المصنِّعون بالسيطرة المباشرة على كل متغير. وتتيح التصاميم الوحدية تطبيق بروتوكولات اختبار صارمة في المصانع، يصعب أو يستحيل تكرارها في مواقع المشاريع النائية. فتُحاكي غرف البيئة الظروف القصوى لدرجة الحرارة، وتؤكد اختبارات الضغط سلامة الهيكل، بينما تتحقق الاختبارات الوظيفية من استجابة جميع أنظمة الحماية والتحكم بشكلٍ صحيحٍ للظروف التشغيلية الخاطئة المحاكاة. وتشكِّل هذه التقييمات الشاملة في المصانع قواعد جودة موثَّقة ترافق كل وحدة، مما يقلل من اكتشاف العيوب في الموقع، والتي قد تؤدي إلى إعادة العمل باهظة التكلفة أو تأخير المشروع.
تتحسَّن سلامة العاملين عندما يُحوَّل التصميم الوحدوي المهام الخطرة الخاصة بالتجميع من مواقع العمل إلى بيئات المصانع الخاضعة للرقابة. ويعمل فريق المصانع في مرافق مقاومة للعوامل الجوية ومزودة بمعدات متخصصة، ومنصات عمل مُصمَّمة وفق مبادئ الإرجونوميكس، وبروتوكولات سلامة راسخة. أما طواقم المواقع فتؤدي مهام تركيب مبسَّطة تنطوي على احتمال أقل لوقوع الحوادث مقارنةً بالتجميع التقليدي للمعدات الكهربائية المعقدة في الموقع. وقد تعكس أقساط التأمين انخفاض مستويات المخاطر عندما تُطبِّق شركات المرافق وحدات مُصنَّعة مسبقًا بدلًا من إدارة بيئة التجميع الميداني ذات المخاطر الأعلى.
استراتيجيات التكامل لتحقيق أقصى تأثير في التركيب في الموقع
إطارات التوحيد والتوافق
يتطلب النشر الفعّال لمحطات التحويل المُسبقة الصنع توحيد واجهات الاتصال، والأبعاد الأساسية (البصمة)، وبروتوكولات الربط مع المرافق. ويحقّق التصميم الوحدوي أقصى كفاءة ممكنة في تركيب الموقع عندما تُحدّد المرافق تكوينات إدخال الكابلات القياسية، وموصلات إشارات التحكم، وأحكام التأريض، وبروتوكولات الرسائل التشغيلية عبر جميع محطات التحويل التابعة لها. ويسمح هذا التوحيد للمصنّعين بتحسين المكونات الوحدوية لاعتماد واسع النطاق، بدلًا من تطوير تكوينات فريدة لكل جهة مرافق، مما يقلّل تكاليف التصنيع ويسرّع جداول التسليم.
كما تُسهِّل أطر التوافق كفاءة سلسلة التوريد من خلال تمكين المصنِّعين من تخزين التكوينات الوحدية الشائعة، مما يقلِّل أوقات الانتظار ويحسِّن الاستجابة السوقية للاحتياجات العاجلة للطاقة. وتزداد كفاءة فرق التركيب في الموقع عندما تعمل وفق معايير اتصال مألوفة بشكل متكرر، بدلًا من تعلُّم إجراءات فريدة لكل مشروع. كما تستفيد بروتوكولات الدعم الفني والتدريب واستراتيجيات قطع الغيار جميعها من التوحيد الذي يركِّز إدارة التنوُّع في مرحلة المواصفات بدلًا من مواقع المشاريع الفردية.
بروتوكولات التشغيل الأولي والاستعداد التشغيلي
تتطلب بروتوكولات تركيب المواقع المُبسَّطة إجراءات تشغيلٍ مُبسَّطةٍ على نحوٍ مماثلٍ للتحقق من أن التجميعات النمطية تتكامل بشكلٍ صحيحٍ مع البنية التحتية المرافقية القائمة. ويقلِّل التصنيع المسبق من مدة التشغيل من أسابيع إلى أيام، لأن جزءًا كبيرًا من الاختبارات الداخلية يكون قد أُجري بالفعل في المصنع. وتتركّز مهام فرق تشغيل المواقع على التحقق من اتصالات الشبكة، واختبار وظائف الريلاي الحامية، والتأكد من تحويلات الجهد، والتحقق من روابط الاتصال، بدلًا من استكشاف أخطاء أعطال المكونات الداخلية.
تصبح وثائق الجاهزية التشغيلية أكثر سهولة عندما تصل الوحدات مُجمَّعة مسبقًا مع سجلات الاختبارات المصنعية الكاملة. ويستلم مشغلو المرافق هذه الوحدات مع قواعد أداء مُحقَّقة، ما يمكِّن من الانتقال الأسرع إلى المسؤولية التشغيلية الكاملة، ويقلل من فترة المراقبة الممتدة التي كانت مطلوبة تقليديًّا بعد التغذية الكهربائية الأولية. وهذه السرعة تسمح لمشغلي المرافق بتحقيق الإيرادات من البنية التحتية المُحسَّنة في وقت أبكر، وتقلل من تكاليف حمل رأس المال المستثمر في المشاريع التي تكون جزئيًّا فقط في الخدمة.
الأسئلة الشائعة
ما المهام المحددة لتجميع الموقع التي يلغيها المحول الصندوقي المُصنَّع مسبقًا؟
يُلغي محول الصندوق الجاهز تركيب خزان المحول، وتركيب نظام تنقية الزيت وتدويره، وتوصيل خزان التحكم، وتكوين أجهزة الحماية الكهربائية، والتحقق من التوصيلات الداخلية. وتقتصر مهام فرق التركيب في الموقع على إعداد الأساس، وتحديد موقع الوحدة، والتوصيلات الكهربائية الخارجية، والتوصيل بالأرض، بدلًا من إدارة هذه المهام المعقدة التي تتطلب بيئة المصنع. وبإلغاء التجميع الميداني، تقل احتياجات طاقم العمل في الموقع ويصبح جدول التركيب أقصر بكثير.
كيف يحسّن التصميم الوحدوي كفاءة المشروع مقارنةً بالتركيب التقليدي في الموقع؟
يحسّن التصميم الوحدوي كفاءة المشروع من خلال تمكين الإنتاج المصنع الموازي في الوقت الذي تتم فيه الاستعدادات الميدانية بشكل مستقل، مما يقلّص المدة الإجمالية للمشروع. ويصبح تركيب الوحدات في الموقع متوقَّعًا وقابلًا للتكرار، ما يقلّل من المتطلبات الخاصة بمهارات العمالة ويسهّل الاستفادة المثلى من القوى العاملة عبر عدة مشاريع جارية في آنٍ واحد. وتتم ضمان الجودة في بيئات مصنَّعية خاضعة للرقابة بدلًا من الاعتماد على التحقق الميداني، ما يقلّل دورات إعادة العمل المكلفة والانقطاعات في الجدول الزمني التي تظهر عادةً في النُّهج التقليدية.
هل المحطات الفرعية المُصنَّعة مسبقًا تنافسية من حيث التكلفة مقارنةً بالوحدات المُجمَّعة ميدانيًّا تقليديًّا؟
تُظهر المحطات الفرعية المُسبقة التصنيع تنافسيةً في التكلفة الإجمالية للملكية، على الرغم من ارتفاع تكاليف التصنيع لكل وحدة، لأن وفورات العمل الميداني، واختصار الجدول الزمني، والحد من أعمال الإصلاح، وتخفيف مخاطر السلامة تعوّض الزيادة في تكلفة التصنيع. كما أن عمليات النشر الواسعة النطاق عبر شركات مرافق كهربائية متعددة، والتكوينات الوحدوية الموحَّدة، تحقِّق وفورات تصنيعيةً تقلِّل الفروق السعرية. وينبغي لشركات المرافق التي تقيِّم الخيارات المسبقة التصنيع أن تُقيِّم التكلفة الإجمالية للمشروع، بما في ذلك تكاليف العمل، والجدول الزمني، والتأمين، والتمويل، بدلًا من مقارنة أسعار شراء المعدات فقط.

 EN