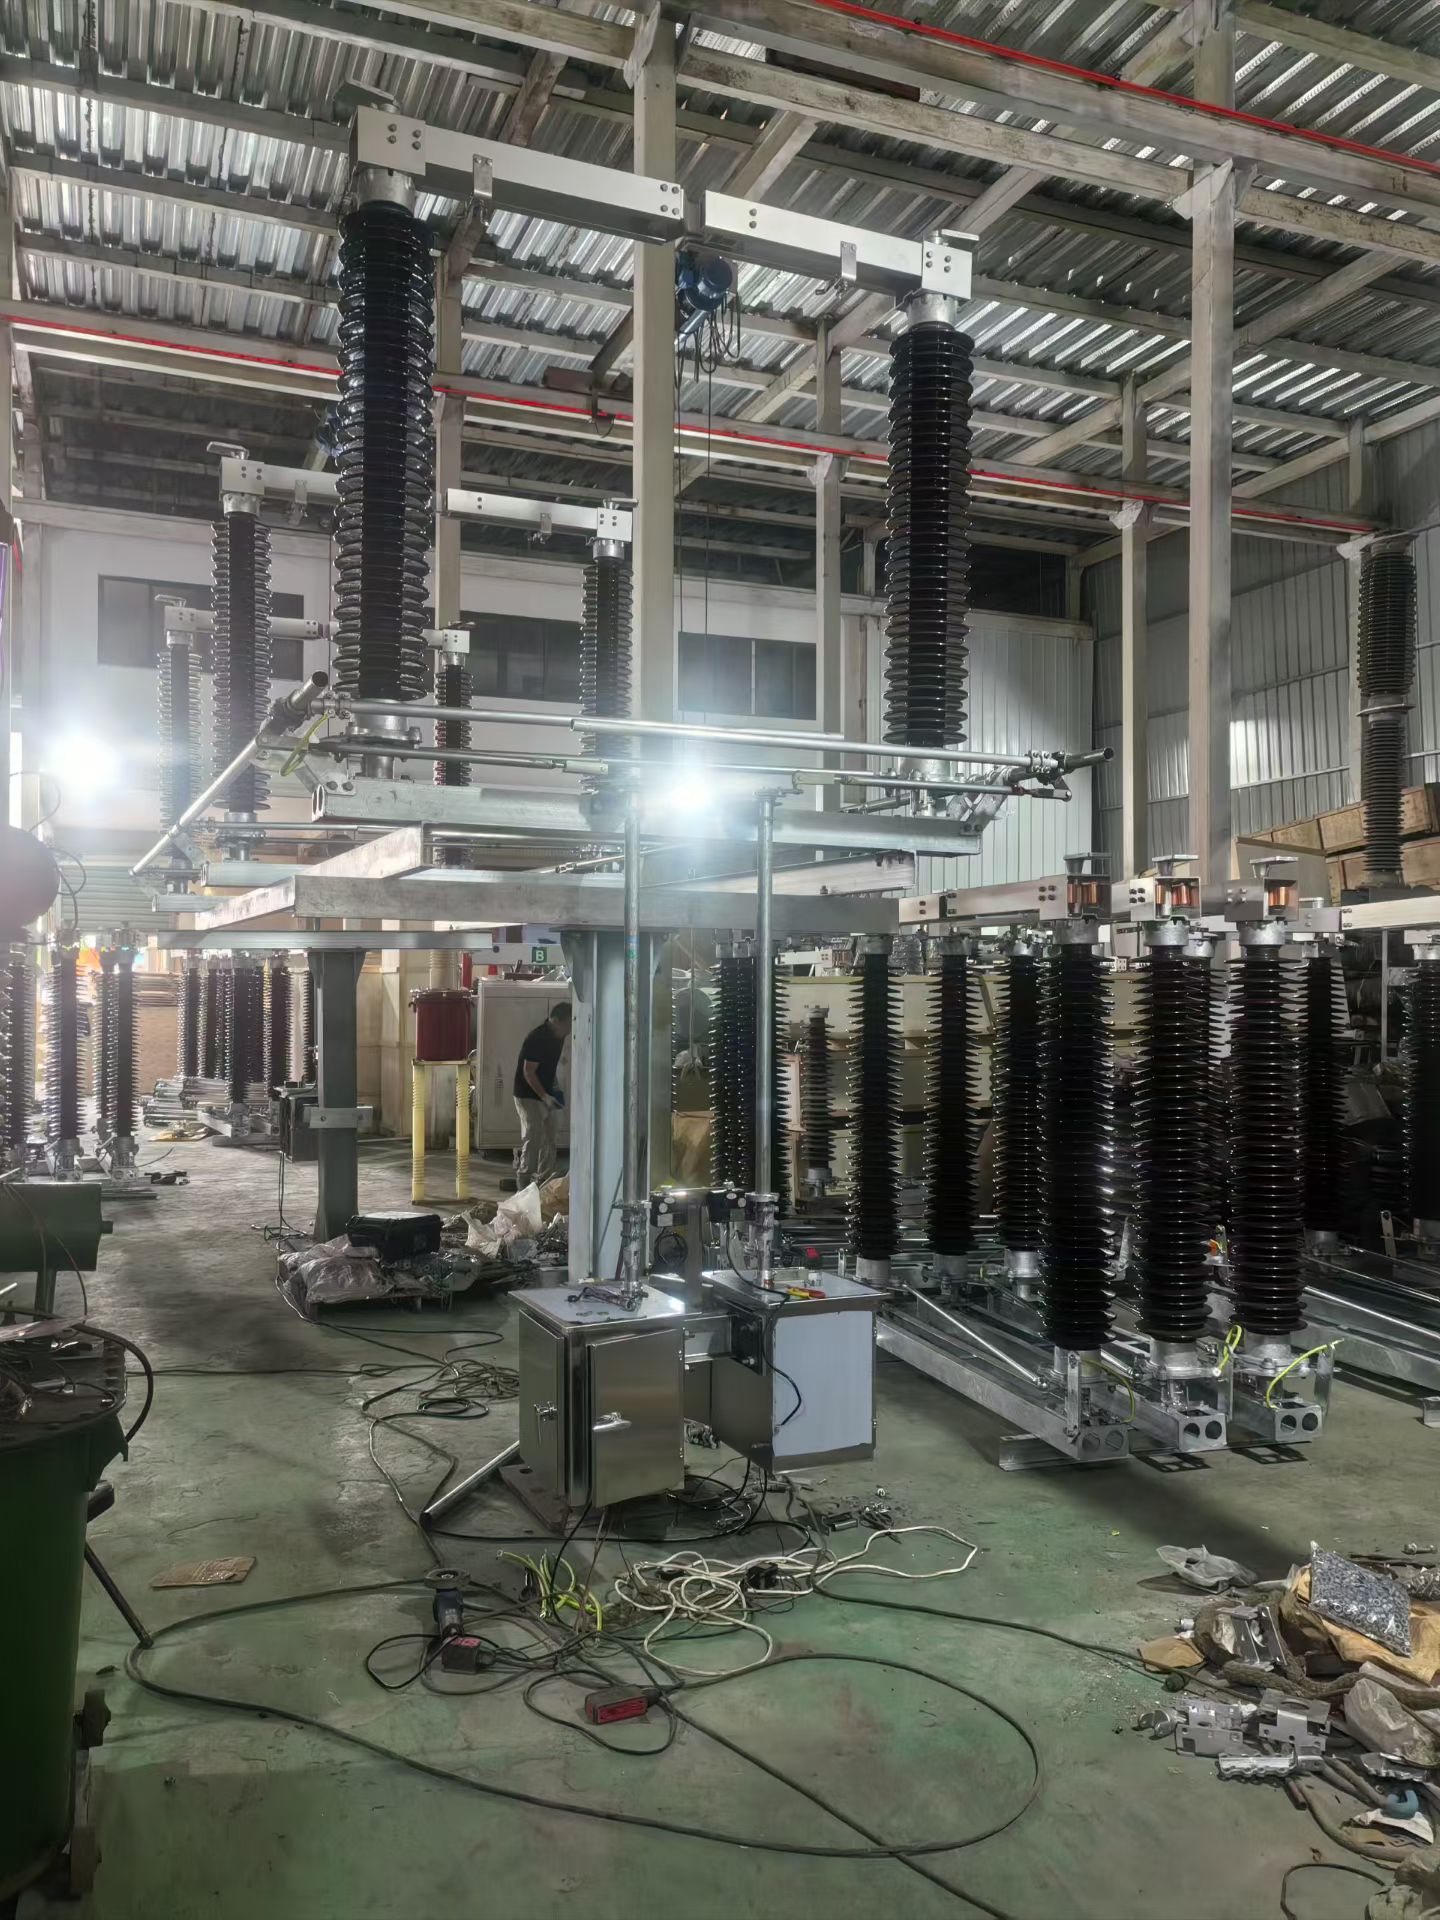
Expédier un transformateur préfabriqué de type boîtier exige une préparation méticuleuse et une vérification systématique à chaque étape avant le départ de l’usine de fabrication. Ces composants électriques critiques représentent des investissements en capital importants et doivent parvenir aux sites de destination dans un état de fonctionnement parfait, sans dommage, sans défaut ni dégradation de performance. Une liste de vérification exhaustive avant expédition évite les retards coûteux, les pannes sur site, les risques pour la sécurité et l’insatisfaction des clients en aval.
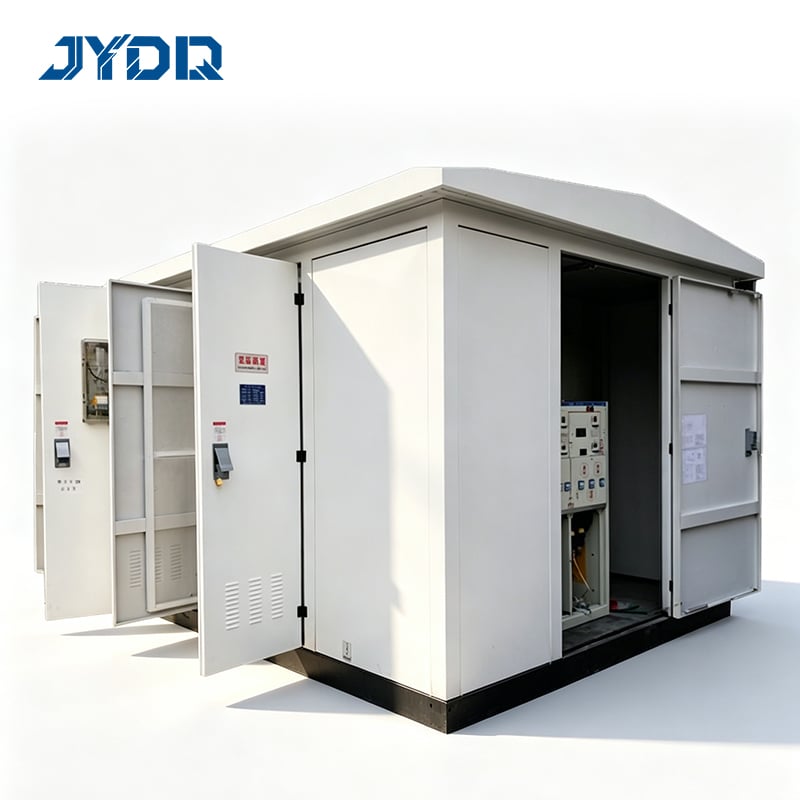
La décision de procéder à une inspection approfondie de l’usine et à un contrôle qualité rigoureux avant expédition distingue les fabricants fiables de ceux qui prennent des raccourcis opérationnels. Chaque transformateur préfabriqué de type boîtier incarne une ingénierie précise, des composants étanches et des systèmes de protection intégrés qui doivent fonctionner exactement conformément aux spécifications dès l’installation. Omettre ou précipiter la vérification préalable à l’expédition engendre des risques de responsabilité et porte atteinte à la réputation tant des fournisseurs que des organisations utilisatrices finales.
Performances électriques et essais fonctionnels
Résistance d'isolement et tenue diélectrique
Avant que tout transformateur préfabriqué de type boîtier ne quitte l’installation, la résistance d’isolement doit être mesurée entre toutes les paires d’enroulements à l’aide de mégohmmètres étalonnés. Les normes industrielles exigent des valeurs minimales d’isolement qui confirment l’intégrité diélectrique des enroulements, des traversées et des structures internes du transformateur. Les niveaux de tension d’essai doivent correspondre à la tension nominale de fonctionnement du transformateur afin d’assurer une évaluation réaliste du risque de claquage pendant le fonctionnement sur site. La documentation de ces mesures constitue un enregistrement de référence pour les comparaisons ultérieures et soutient les réclamations sous garantie si des problèmes de performance surviennent ultérieurement sur site.
Protocoles d’essais haute tension
L’essai de tenue en tension applique une surtension temporaire afin de vérifier que les systèmes d’isolation peuvent résister à des pics transitoires sans défaillance. Pour un transformateur préfabriqué de type boîtier, cette étape d’inspection en usine consiste à appliquer de façon contrôlée une tension d’essai supérieure à la tension nominale du transformateur, maintenue pendant une durée spécifiée tout en surveillant l’apparition d’un courant de fuite ou de signes de claquage. Cette procédure de contrôle qualité confirme que les procédés de fabrication ont préservé des distances d’isolement adéquates, des propriétés matériaux appropriées et des normes de construction rigoureuses sur l’ensemble de l’appareil.
Intégrité physique et prête mécanique
Examen du boîtier et de l’enceinte
L’enceinte étanche d’un transformateur préfabriqué de type boîtier doit être inspectée visuellement afin de détecter toute déformation, fissure, corrosion ou dommage à la peinture pouvant compromettre l’étanchéité à l’eau ou permettre une pénétration d’humidité pendant le transport. Toutes les surfaces d’étanchéité par joint, les points d’entrée des câbles et les portes d’accès doivent faire l’objet d’une évaluation minutieuse afin de confirmer qu’elles restent étanches à l’eau et correctement scellées. Le personnel d’inspection en usine doit vérifier que les ouvertures de ventilation, les ailettes de refroidissement et les bouchons de vidange ne présentent aucun signe d’obstruction ni de résidu de fabrication susceptible de nuire aux performances thermiques après installation.
Fixation des composants et sécurité des éléments de fixation
Les composants internes et externes montés sur le transformateur préfabriqué de type boîtier doivent être fixés à l’aide de systèmes de fixation adaptés, capables de résister aux vibrations engendrées pendant le transport. Les équipes de contrôle qualité doivent vérifier que tous les boulons, écrous et supports sont serrés selon les couples spécifiés et verrouillés par des méthodes de fixation appropriées. Des ventilateurs de refroidissement, des blocs de bornes, des transformateurs de courant ou des relais de protection mal fixés constituent des risques pour la sécurité et peuvent provoquer des défaillances en chaîne lorsque l’unité fonctionne sous charge sur le site de destination.
Documentation, étiquetage et vérification de la conformité
Exactitude de la plaque signalétique et confirmation des caractéristiques nominales
Avant l’expédition, la plaque signalétique fixée au transformateur préfabriqué de type boîtier doit être vérifiée par rapport au bon de commande, aux spécifications techniques et à l’ordre de fabrication. Les tensions nominales, la capacité en courant, le facteur de puissance, le type de refroidissement ainsi que tous les autres paramètres techniques doivent correspondre exactement à ce que le client a commandé et installera. Les procédures d’inspection en usine doivent inclure une documentation photographique de la plaque signalétique et du numéro de série afin de créer un dossier vérifiable lié à l’unité spécifique expédiée.
Rapports d’essai et documents de certification
Tous les résultats des inspections d’usine, les données des essais de contrôle qualité et les certificats de conformité doivent être regroupés dans un dossier d’expédition complet accompagnant le transformateur préfabriqué de type boîtier. Ce dossier comprend les rapports de résistance d’isolement, les certificats d’essais diélectriques, les résultats d’analyses vibratoires, le cas échéant, ainsi que tous les certificats de conformité réglementaire requis par les normes locales. Une documentation incomplète ou manquante peut retarder les calendriers d’installation, empêcher le client de mettre le transformateur en service et engendrer des litiges concernant la couverture sous garantie si des questions relatives à ses performances surviennent ultérieurement.
FAQ
Quels sont les essais de contrôle qualité les plus critiques à réaliser sur un transformateur préfabriqué de type boîtier avant expédition ?
Les procédures de contrôle qualité les plus essentielles comprennent le test de résistance d’isolement afin de confirmer l’intégrité des enroulements, le test de tenue à la tension élevée pour vérifier la rigidité diélectrique, et des essais fonctionnels complets de tous les systèmes de protection intégrés. L’inspection en usine doit également vérifier les niveaux corrects de fluide en cas de refroidissement par huile, confirmer les réglages appropriés des relais, et valider que tous les composants mécaniques sont bien fixés et correctement serrés pour le transport.
Comment l’inspection en usine garantit-elle qu’un transformateur préfabriqué de type boîtier survivra à l’expédition sans subir de dommages ?
L’inspection en usine comprend l’évaluation visuelle de l’enceinte scellée afin de détecter d’éventuels défauts de fabrication, la vérification que tous les éléments de fixation sont correctement serrés pour résister aux desserrages causés par les vibrations, ainsi que la confirmation que l’appareil est correctement positionné dans le conteneur d’expédition. Les équipes de contrôle qualité inspectent également les matériaux d’emballage, les systèmes de calage et la répartition des charges afin de garantir que le transformateur préfabriqué de type boîtier reste stable pendant tout le transport et arrive avec tous ses composants fonctionnant de façon identique à leur état avant expédition.
Quels documents doivent accompagner l’expédition d’un transformateur préfabriqué de type boîtier ?
La documentation essentielle pour l’expédition comprend le certificat de conformité de fabrication, tous les rapports d’essais électriques issus de l’inspection en usine, les registres de vérification des numéros de série et des plaques signalétiques, ainsi que les documents d’enregistrement de la garantie. Les registres de contrôle qualité attestant la conformité aux normes applicables, aux exigences spécifiques du client ou aux modifications apportées, ainsi que les documents relatifs à l’assurance contre les dommages survenus pendant le transport doivent également être joints afin de soutenir les procédures d’installation et servir de référence pour la maintenance future.

 EN