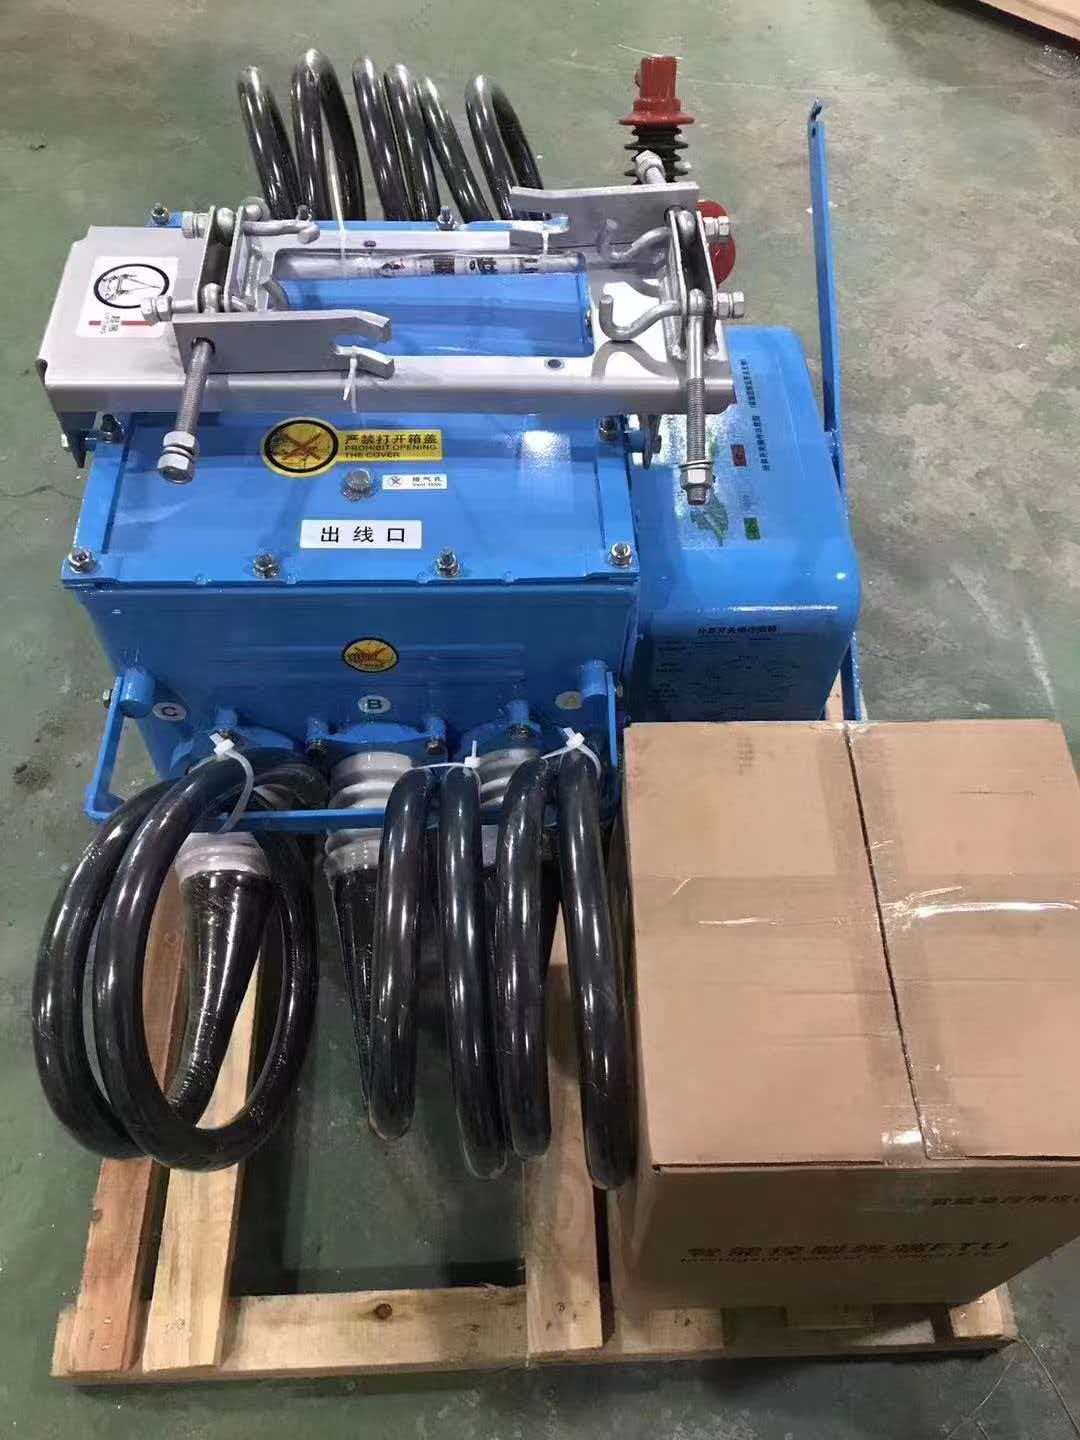
La mise en service de l’appareillage constitue l’une des phases les plus critiques du déploiement des infrastructures électriques. Avant que tout appareillage de commutation système ne puisse fonctionner en toute sécurité dans un environnement de production, des essais et une validation complets doivent être réalisés. La différence entre un processus de mise en service réussi et un processus problématique détermine souvent si votre système électrique fonctionnera de façon fiable pendant des décennies ou s’il connaîtra des pannes imprévues et des temps d’arrêt coûteux.
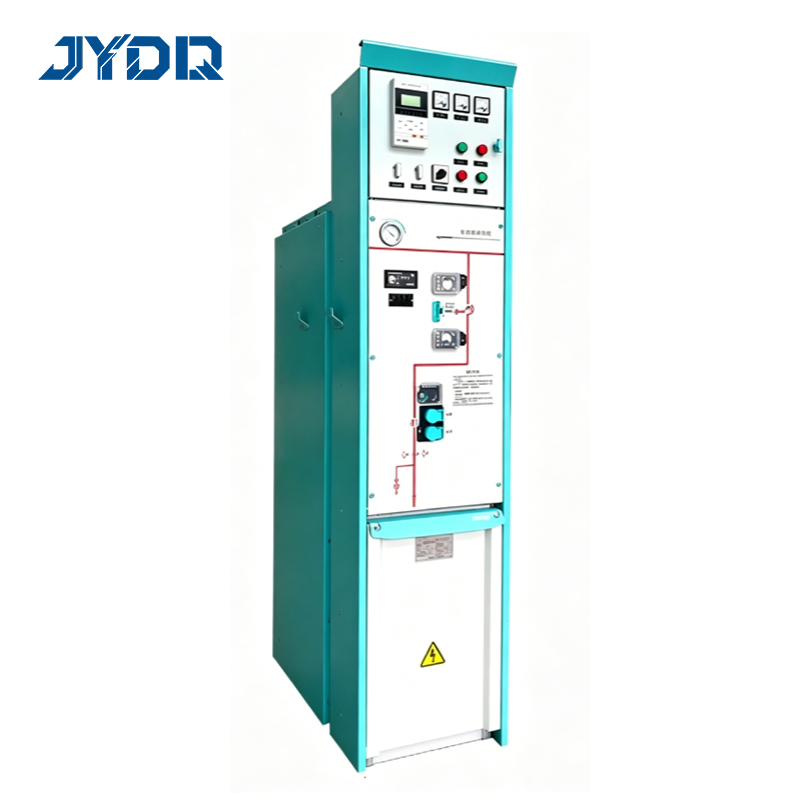
Comprendre quelles procédures d’essais de mise en service sont les plus importantes exige une connaissance des normes électriques, des spécifications des équipements et des exigences en matière de sécurité opérationnelle. Tous les essais n’ont pas le même poids, et la priorisation des bonnes activités d’inspection garantit une confiance maximale dans votre installation de matériel de commutation. Ce guide examine les essais essentiels qui définissent un processus rigoureux de mise en service et explique pourquoi chacun protège votre investissement ainsi que l’intégrité opérationnelle.
Comprendre les exigences relatives aux essais de mise en service du matériel de commutation
Le rôle de la mise en service dans la validation des équipements
La mise en service transforme un système de tableau électrique nouvellement installé, passant d’un équipement statique à un actif validé et opérationnel. Un programme d’essais de mise en service approprié vérifie que tous les composants fonctionnent conformément aux spécifications de conception et que l’ensemble du système s’intègre correctement. Durant cette phase, les techniciens effectuent des inspections et des essais systématiques afin de confirmer que l’assemblage mécanique, la continuité électrique, l’intégrité de l’isolation et la logique de commande fonctionnent toutes comme prévu.
Le processus d’essais de mise en service établit également une référence de performance servant de base pour évaluer les activités de maintenance futures. En documentant les résultats initiaux des essais, les gestionnaires d’installations disposent de données de référence pour l’analyse des tendances et la détection précoce des anomalies. Cette documentation fondamentale devient inestimable lors du diagnostic d’une dégradation des équipements ou de l’investigation de problèmes de fonctionnement plusieurs années après l’installation initiale.
Normes régissant les procédures de mise en service des tableaux électriques
Des normes internationales telles que la série IEC 62271 et la série IEEE C37 établissent des exigences obligatoires pour les protocoles d’essais de mise en service des appareillages de commutation. Ces normes précisent les activités d’inspection à réaliser, les tolérances acceptables pour les essais, les exigences en matière de documentation et les procédures de sécurité. Le respect des normes applicables protège le personnel, préserve les équipements et garantit la conformité réglementaire dans diverses juridictions et secteurs industriels.
Des variations régionales existent quant aux attentes relatives aux essais de mise en service : certaines spécifications sont plus exigeantes que d’autres, selon les niveaux de tension et le degré de criticité de l’application. Les appareillages de commutation haute tension exigent des procédures de mise en service plus rigoureuses que celles requises pour les installations moyenne tension, ce qui reflète l’énergie accrue et les risques potentiels associés. Comprendre votre contexte réglementaire spécifique permet de s’assurer que la planification des essais de mise en service couvre l’ensemble des exigences obligatoires, sans omettre d’activités essentielles de vérification.
Procédures essentielles d’inspection mécanique et visuelle
Assemblage physique et vérification de l’intégrité mécanique
Avant tout essai électrique, une inspection mécanique complète confirme que tous les composants physiques sont correctement assemblés et solidement fixés. Cette première activité d’inspection comprend la vérification de la fermeture des portes, le contrôle du serrage des éléments de fixation, la confirmation du positionnement adéquat des joints d’étanchéité et la validation du bon fonctionnement des mécanismes de verrouillage mécanique. Les défauts mécaniques identifiés durant les phases de tests de mise en service peuvent être corrigés rapidement, tandis que les défaillances détectées en phase de fonctionnement entraînent des arrêts prolongés et des risques pour la sécurité.
L’inspection mécanique comprend l’examen des entrées de câbles, la vérification des connexions de mise à la terre et la confirmation que tous les mécanismes de contact mobiles fonctionnent sur toute leur course. La vérification de la lubrification garantit que les composants mécaniques se déplacent librement, sans résistance excessive, ce qui pourrait indiquer des erreurs d’assemblage ou une contamination. Ces activités de test de mise en service, fondées sur le toucher et la vision, permettent de s’assurer que la base matérielle de l’appareillage de commutation soutient un fonctionnement électrique fiable.
Propreté environnementale et évaluation de la contamination
Le contrôle de la contamination pendant la fabrication, le transport et l’installation influence directement les résultats des essais de mise en service et la fiabilité à long terme. L’inspection visuelle doit confirmer que les compartiments internes restent exempts de poussière, de particules métalliques, de débris de construction et d’autres matières étrangères. Les appareillages électriques isolés au gaz exigent une attention particulière quant à la propreté interne, car même des contaminants microscopiques peuvent altérer les performances diélectriques et créer des risques de défaillance.
La surveillance de l’humidité constitue une autre activité critique d’inspection environnementale lors de la mise en service. L’accumulation d’humidité à l’intérieur des armoires d’appareillage dégrade les propriétés d’isolation et favorise la corrosion des contacts électriques ainsi que des composants mécaniques. Les sachets dessiccants, les filtres respirants et les indicateurs d’humidité doivent tous être vérifiés dans le cadre des procédures d’essais de mise en service afin d’éviter la dégradation environnementale des équipements installés.
Procédures critiques d’essais et de mesures électriques
Évaluation de la résistance d’isolement et de la tenue diélectrique
L’essai de résistance d’isolement constitue probablement l’essai électrique fondamental de mise en service pour tout système de coupure. Les mégohmmètres appliquent une tension contrôlée à travers les barrières d’isolement tout en mesurant le courant de fuite, ce qui révèle l’état des matériaux diélectriques ainsi que la présence d’humidité ou de contamination. Des résultats nettement inférieurs aux seuils spécifiés indiquent des problèmes d’installation ou des défauts matériels nécessitant une correction avant la mise en service opérationnelle.
Les essais de tenue diélectrique, réalisés à des niveaux de tension normalisés spécifiés dans les protocoles d’essais de mise en service, vérifient que les matériaux isolants peuvent résister aux contraintes normales de fonctionnement ainsi qu’aux surtensions transitoires. Cette procédure d’essai plus rigoureuse, appliquée lors de la mise en service, sollicite les équipements jusqu’à leurs limites conçues, confirmant ainsi une marge de conception adéquate et une qualité satisfaisante des matériaux. De tels essais exigent un contrôle rigoureux des équipements d’essai et des procédures de sécurité afin de protéger le personnel ainsi que l’installation elle-même.
Résistance de contact et vérification du trajet du circuit
Les mesures de résistance à faible valeur, effectuées sur les contacts principaux, les contacts secondaires et tous les trajets de circuit, confirment la continuité électrique et évaluent l’état des contacts. Des valeurs de résistance élevées indiquent une oxydation, une corrosion ou une préparation inadéquate des surfaces de contact, phénomènes susceptibles de provoquer un échauffement et des dysfonctionnements en service. Les protocoles d’essais de mise en service spécifient des valeurs maximales acceptables de résistance, généralement exprimées en microohms pour les contacts du circuit principal.
La mesure dynamique de la résistance de contact pendant des opérations de commutation simulées fournit une preuve, dans le cadre des essais de mise en service, que les contacts conservent des performances constantes sur toute leur plage de fonctionnement. Cette inspection permet de vérifier que la géométrie des contacts, la pression exercée et les propriétés des matériaux s’associent pour assurer un transfert fiable du courant. L’analyse évolutive de ces données d’essai de mise en service, sur plusieurs cycles d’opération, renforce la confiance dans l’intégrité des contacts et contribue à détecter précocement une dégradation naissante, avant qu’elle n’atteigne un niveau problématique.
Essais fonctionnels du système de relais de protection et de commande
Les appareillages modernes intègrent des relais de protection et une logique de commande sophistiquées, qui exigent une vérification fonctionnelle systématique dans le cadre des procédures d’essais de mise en service. Chaque fonction de protection doit être testée sur toute sa plage de fonctionnement afin de confirmer les seuils de déclenchement corrects, les retards temporels et la séquence logique. Cette activité d’inspection de mise en service implique généralement l’injection de courants ou de tensions d’essai simulant des conditions de défaut, et la vérification que les relais réagissent de façon appropriée, sans déclenchements intempestifs ni erreurs temporelles.
Les procédures d’essai de mise en service du système de commande doivent vérifier que toutes les interconnexions, la logique de validation et les fonctions de séquençage fonctionnent correctement dans des scénarios opérationnels simulés. La communication entre les relais de protection, les processeurs de commande et les systèmes distants doit être validée afin d’assurer une réponse coordonnée aux événements électriques. Ces activités complètes d’essai de mise en service confirment que la couche de protection fonctionne conformément à sa conception pour protéger les équipements et le personnel en cas de défaut.
Essais spécialisés et validation des performances
Évaluation thermique et du courant de charge
La surveillance de la température pendant les procédures d’essai de mise en service, sous charge nominale, permet de vérifier que les systèmes de dissipation thermique et de ventilation fonctionnent correctement. Des caméras thermiques ou des capteurs de température confirment l’absence de points chauds localisés, qui pourraient révéler des problèmes de résistance de contact ou un refroidissement insuffisant. Cette activité d’inspection lors de la mise en service revêt une importance croissante pour les installations de matériel de commutation à haute capacité, où les marges thermiques sont plus réduites.
Les essais de mise en service sous courant de charge évaluent si tous les chemins parallèles conduisent le courant de façon proportionnelle et si aucun contact individuel ne supporte une densité de courant excessive. Une répartition déséquilibrée du courant indique des problèmes géométriques de contact, une oxydation ou des défauts d’alignement, qui doivent être corrigés durant la phase de mise en service, avant la mise en service de l’équipement. Ces données d’essai fournissent des informations de référence pour évaluer le vieillissement et l’usure de l’équipement tout au long de sa durée de vie opérationnelle.
Vérification du synchronisme et de la vitesse des composants mobiles
Les mécanismes de commande des appareils de coupure doivent respecter des spécifications strictes en matière de synchronisme afin d’assurer une coordination efficace de la protection et des marges de sécurité opérationnelles. Les procédures d’essai de mise en service mesurent la vitesse des contacts mobiles pendant les opérations d’ouverture et de fermeture, confirmant ainsi que les systèmes mécaniques fournissent des performances conformes aux spécifications de conception. La vérification du synchronisme revêt une importance critique dans les applications de commutation haute vitesse, où des variations de l’ordre de la milliseconde peuvent affecter la coordination de la protection avec les dispositifs amont et aval.
La mesure de la pression des ressorts et la vérification du verrouillage mécanique constituent des activités supplémentaires d’inspection lors de la mise en service, qui confirment que les mécanismes de commande fonctionneront de façon fiable tout au long de la durée de vie prévue de l’appareillage. Les mécanismes de compensation de l’usure doivent être testés afin de garantir que les modifications liées à l’âge ne dégradent pas progressivement les performances de commande. Ces procédures détaillées d’essai lors de la mise en service protègent contre une dégradation subtile qui, autrement, pourrait passer inaperçue jusqu’à l’apparition de pannes en service.
FAQ
Quel est l’objectif principal des essais de mise en service de l’appareillage ?
L’objectif principal des essais de mise en service est de vérifier que les équipements de coupure installés répondent à toutes les spécifications de conception et fonctionnent de manière sûre et fiable avant le début de leur exploitation. Les procédures d’essais de mise en service confirment l’intégrité mécanique, la continuité électrique, la qualité de l’isolation et le bon fonctionnement des fonctions de protection. Ce processus de validation établit une référence de l’état des équipements et produit une preuve documentée que l’installation respecte les normes applicables et les exigences réglementaires, protégeant ainsi à la fois l’investissement réalisé dans les équipements et le personnel exploitant.
Combien de temps prend généralement un programme d’essais de mise en service pour des équipements de coupure ?
La durée des activités d’essais de mise en service des appareillages dépend de la complexité de l’équipement, de sa tension nominale et des exigences réglementaires. Pour des installations simples en moyenne tension, les inspections et essais de mise en service peuvent nécessiter une à trois semaines, tandis que les systèmes d’appareillages haute tension ou complexes peuvent exiger deux à trois mois, voire davantage. Une planification rigoureuse, la disponibilité d’un personnel qualifié pour les essais et un calendrier efficace des activités d’essais de mise en service permettent de réduire les retards tout en garantissant qu’aucune procédure d’inspection critique n’est omise ni précipitée.
Que se passe-t-il si les essais de mise en service révèlent des défauts de l’équipement ou des écarts par rapport aux spécifications ?
Lorsque les résultats des essais de mise en service révèlent des défauts ou des écarts par rapport aux spécifications, les composants concernés doivent être réparés, remplacés ou réglés jusqu’à ce que les mesures ultérieures des essais de mise en service confirment leur conformité. Le fabricant et l’entrepreneur chargé de l’installation sont responsables de la correction des échecs des essais de mise en service, sans aucun coût pour le maître d’ouvrage. Toutes les actions correctives doivent être documentées et vérifiées à nouveau au moyen de procédures supplémentaires d’inspection de mise en service afin de confirmer que les réparations résolvent entièrement les problèmes identifiés avant la mise en service de l’équipement.

 EN