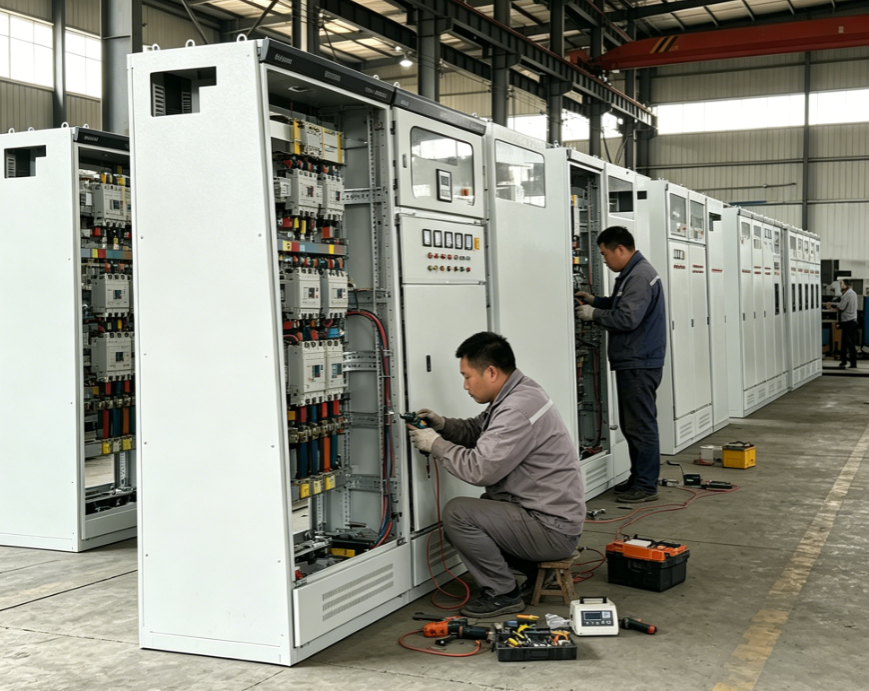
I rapporti di prova in fabbrica sono documenti essenziali che verificano le prestazioni e la sicurezza degli interruttori automatici a esafluoruro di zolfo prima della loro installazione nei sistemi elettrici. Questi rapporti completi forniscono prove oggettive che ogni unità soddisfa le specifiche di progettazione, gli standard di sicurezza e i requisiti operativi. Comprendere come esaminare correttamente i rapporti di prova in fabbrica garantisce che si riceva un equipaggiamento in grado di funzionare in modo affidabile anche in condizioni industriali gravose.
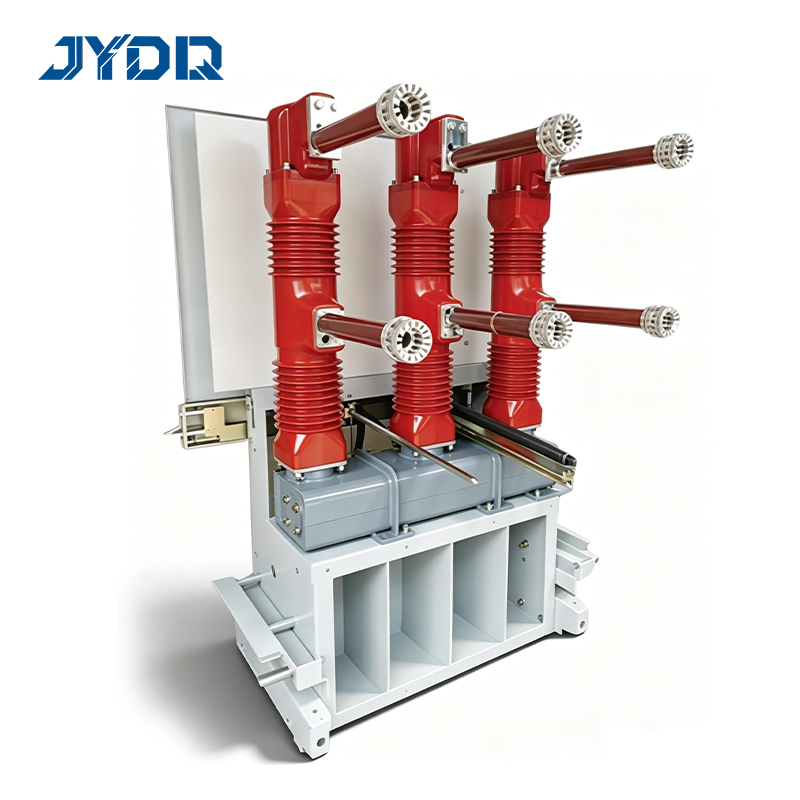
Il processo di revisione dei rapporti di prova in fabbrica, che riguardano le misure di controllo qualità, richiede attenzione ai dettagli e conoscenze tecniche. Ogni rapporto di prova deve documentare integralmente la validazione elettrica e meccanica, confermando che il vostro equipaggiamento è pronto per la produzione e conforme agli standard internazionali. Questo articolo vi guida attraverso gli elementi fondamentali della revisione dei rapporti di prova in fabbrica e delle procedure di prova in fabbrica che garantiscono l’integrità dell’equipaggiamento.
Comprensione della struttura di un rapporto di prova in fabbrica
Componenti fondamentali di un rapporto di prova completo
Un rapporto di prova in fabbrica completo per interruttori automatici a esafluoruro di zolfo contiene diverse sezioni che documentano sia le prestazioni elettriche sia l’integrità meccanica. Il rapporto inizia con l’identificazione dell’equipaggiamento, inclusi il numero di modello, il numero di serie, la data di produzione e la tensione nominale. Queste informazioni di intestazione garantiscono la tracciabilità e collegano i dati di prova all’unità specifica che state ricevendo.
Le procedure di controllo qualità richiedono che i rapporti di prova includano metodologie dettagliate relative alle prove effettuate in fabbrica, registri di taratura delle attrezzature e condizioni ambientali durante le prove. Il laboratorio di prova deve documentare la temperatura ambiente, i livelli di umidità e la pressione barometrica, poiché questi fattori influenzano le prestazioni elettriche. Ogni rapporto di prova deve fare riferimento agli standard applicabili, come IEC 62271-1 o IEEE C37.04, che hanno disciplinato le procedure di prova effettuate in fabbrica.
Standard per l’organizzazione e la documentazione dei rapporti di prova
Una corretta organizzazione del rapporto di prova segue una sequenza logica che rispecchia il flusso di lavoro delle prove in fabbrica, dall’accettazione iniziale fino alla validazione finale. La sezione relativa al controllo qualità appare tipicamente all’inizio e conferma che i materiali e i componenti in entrata rispettano le specifiche. Le sezioni successive trattano la resistenza dielettrica, il funzionamento meccanico, la verifica della pressione del gas e le misurazioni della resistenza di contatto. Questo approccio strutturato aiuta i revisori a individuare rapidamente i dati specifici delle prove in fabbrica e a verificare che nessuna prova critica sia stata omessa.
Gli standard documentali richiedono che ogni risultato di prova includa il valore misurato, il campo di accettabilità, lo stato di superamento/insuccesso e la data della misurazione. Le voci del rapporto di prova devono indicare il tecnico che ha eseguito ciascuna prova in fabbrica e lo strumento utilizzato per la misurazione. I certificati di taratura degli strumenti di prova devono essere tracciabili e aggiornati, garantendo che l’accuratezza delle misurazioni soddisfi i requisiti del settore.
Principali prove delle prestazioni elettriche da verificare
Convalida della rigidità dielettrica e della tensione di rottura
La prova di rigidità dielettrica rientra tra le procedure di collaudo in fabbrica più critiche per la valutazione degli interruttori a circuito a esafluoruro di zolfo. Questo collaudo in fabbrica applica una tensione elevata su componenti isolanti in condizioni controllate, al fine di verificare che il sistema di isolamento sia in grado di sopportare sia le sollecitazioni operative normali sia le sovratensioni temporanee. Il rapporto di prova deve documentare il livello di tensione applicato, la durata dell’applicazione e la corrente di dispersione osservata durante la prova.
La verifica del controllo qualità deve accertare che i test dielettrici siano stati eseguiti su tutte le superfici isolanti critiche, inclusa la camera dell’interruttore principale, gli isolatori in porcellana e l’isolamento del circuito di comando. Il rapporto di prova deve dimostrare che non si è verificato alcun cedimento e che la corrente di dispersione è rimasta al di sotto dei limiti specificati durante ogni intervallo di prova. I criteri di accettazione per queste misure di prova in fabbrica devono essere coerenti con la tensione nominale dell’apparecchiatura e con le pertinenti norme internazionali.
Prove a frequenza di rete e ad impulso
I rapporti di prova in fabbrica devono includere i risultati sia delle prove a tensione a frequenza di rete sia delle prove a impulso da fulmine, che simulano sovratensioni transitorie. La prova a frequenza di rete applica la tensione nominale per un periodo prolungato per confermare la capacità di funzionamento normale, mentre la prova a impulso sottopone l’apparecchiatura a onde di tensione con fronte ripido che replicano i colpi di fulmine e i transitori da manovra. Entrambe le procedure di prova in fabbrica costituiscono elementi essenziali della verifica del controllo qualità.
Durante la revisione del rapporto di prova, verificare che le forme d’onda della prova a impulso corrispondano ai parametri specificati e che l’unità abbia resistito al numero prescritto di applicazioni di impulso senza guasti. Il rapporto deve includere tracce da oscilloscopio o dati sulle forme d’onda che documentino il profilo di tensione applicato e qualsiasi evento di rottura. L’accettazione richiede che tutte le prove a impulso vengano superate senza alcuna rottura né danneggiamento dell’isolamento.
Verifica delle prestazioni meccaniche e del sistema a gas
Verifica del meccanismo di comando e dei contatti
I rapporti di prova in fabbrica per gli interruttori a circuito a esafluoruro di zolfo devono documentare le prestazioni meccaniche mediante prove di ciclo di chiusura e apertura che verificano il corretto e affidabile funzionamento del meccanismo di comando. Durante le procedure di prova in fabbrica, gli operatori eseguono un numero specificato di cicli meccanici e misurano la resistenza di contatto dopo ogni ciclo per rilevare usura o deterioramento. Il rapporto di prova deve dimostrare che la resistenza di contatto rimane stabile e entro i limiti di specifica per tutta la sequenza di prove.
La revisione del controllo qualità richiede la verifica del corretto funzionamento dell’interruttore ausiliario, dell’affidabilità del meccanismo di sgancio e dell’allineamento dei collegamenti meccanici, affinché tutti soddisfino i criteri di accettazione. Il rapporto di prova in fabbrica deve registrare il tempo necessario per le operazioni di apertura e chiusura, poiché tali misure temporali confermano che il sistema meccanico rispetta i requisiti di velocità previsti dal progetto. Qualsiasi scostamento dai tempi specificati deve innescare un’indagine prima dell’accettazione dell’apparecchiatura.
Valutazione della pressione e della purezza del gas SF6
Il sistema di gas esafluoruro di zolfo è fondamentale per il funzionamento dell’interruttore, e le procedure di prova in fabbrica devono verificare sia la pressione che la purezza del gas prima che l’unità lasci lo stabilimento. Il rapporto di prova deve documentare la pressione di riempimento del gas a una temperatura di riferimento e indicare che le misurazioni della pressione sono state effettuate in più punti all’interno dell’apparecchiatura. Gli standard di controllo qualità richiedono che la purezza del gas venga verificata mediante analisi cromatografica per confermare l’assenza di contaminanti in grado di degradare le prestazioni dielettriche.
Durante la revisione del rapporto di prova in fabbrica, verificare che la pressione del gas rientri nell’intervallo specificato e che l’analisi della purezza confermi che il contenuto di umidità, i livelli di ossigeno e i prodotti di decomposizione siano tutti al di sotto dei limiti accettabili. Il rapporto di prova deve indicare lo standard utilizzato per l’analisi del gas, tipicamente IEC 60480 o specifiche analoghe. La documentazione della procedura di riempimento con gas e della data di sigillatura conferma che sono state seguite correttamente le procedure di manipolazione durante la produzione.
FAQ
Quali sono le sezioni più importanti di un rapporto di prova in fabbrica da esaminare per prime?
Iniziare la revisione del controllo qualità con la sezione di identificazione dell’attrezzatura per garantire che i dati dei test corrispondano all’unità in esame. Successivamente, esaminare il riassunto delle procedure di prova in fabbrica e l’elenco delle norme applicate per confermare che siano stati eseguiti i test appropriati. Quindi, dare priorità ai risultati della prova di resistenza dielettrica, all’analisi della purezza del gas e agli esiti del test di ciclo meccanico, poiché queste sezioni rivelano tipicamente se gli interruttori automatici a SF6 soddisfano tutte le specifiche critiche. Infine, verificare che tutte le firme di prova, le date e le certificazioni di taratura siano complete e aggiornate.
Come verifico che le procedure di prova in fabbrica siano state eseguite correttamente secondo le norme di settore?
Esaminare il rapporto di prova per verificare la presenza esplicita di riferimenti alle norme applicabili, quali IEC 62271-1, IEEE C37.04 o ai requisiti regionali specifici per la propria applicazione. Confermare che i parametri di prova in fabbrica, i livelli di tensione e i criteri di accettazione documentati nel rapporto siano conformi ai requisiti delle norme. Verificare che siano inclusi i certificati di taratura per le apparecchiature di prova e che tali certificati siano validi; controllare inoltre che le date delle prove in fabbrica e le firme dei tecnici garantiscano la tracciabilità. Se l’organizzazione ha protocolli di prova specifici o requisiti aggiuntivi, verificare che il rapporto di prova in fabbrica copra tutti i punti di controllo qualitativo applicabili.
Cosa devo fare se il rapporto di prova in fabbrica contiene dati incompleti o ambigui?
Se il rapporto di prova non contiene i risultati critici dei test effettuati in fabbrica o include misurazioni poco chiare, contattare immediatamente il produttore prima di accettare l’attrezzatura. Richiedere chiarimenti su voci ambigue e chiedere ulteriori procedure o documentazione relative ai test in fabbrica qualora siano presenti lacune nel registro del controllo qualità. Alcuni produttori forniscono test supplementari o dichiarazioni giurate per confermare la conformità, qualora i dati originali del rapporto di prova richiedano spiegazioni. Documentare tutte le comunicazioni riguardanti le discrepanze nel rapporto di prova e conservare i registri di eventuali risultati successivi dei test in fabbrica, al fine di garantire una tracciabilità completa dell’attrezzatura.

 EN