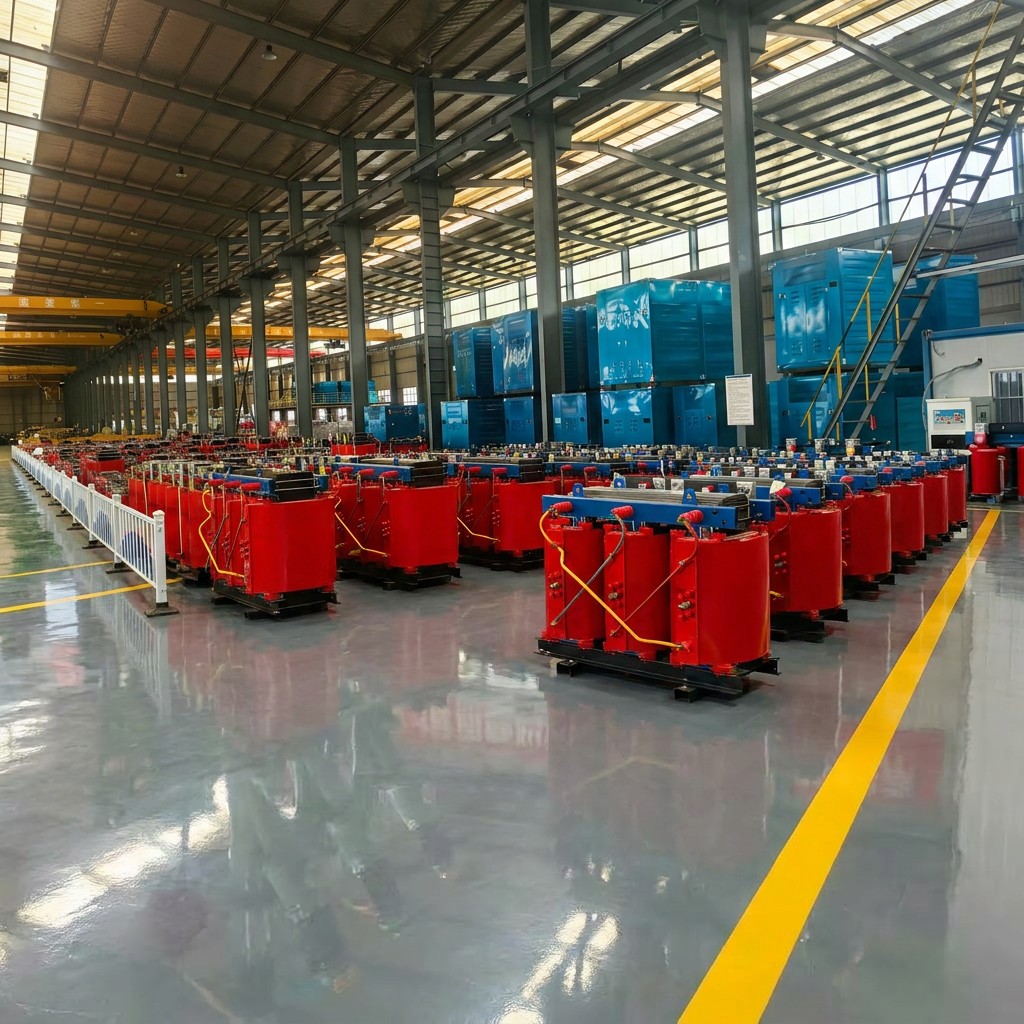
Un trasformatore a immersione in olio rappresenta un investimento sostanziale nelle infrastrutture industriali e la sua affidabilità dipende interamente da un esame rigoroso prima che lasci lo stabilimento di produzione. Le prove effettuate durante la produzione in fabbrica non sono semplici formalità obbligatorie: costituiscono la base della sicurezza dell'apparecchiatura, dell'efficienza operativa e della conformità normativa per tutta la durata di servizio del trasformatore. Comprendere quali prove siano le più importanti aiuta i team acquisti a prendere decisioni informate e garantisce che l'apparecchiatura consegnata sul vostro sito soddisfi gli standard prestazionali più elevati.
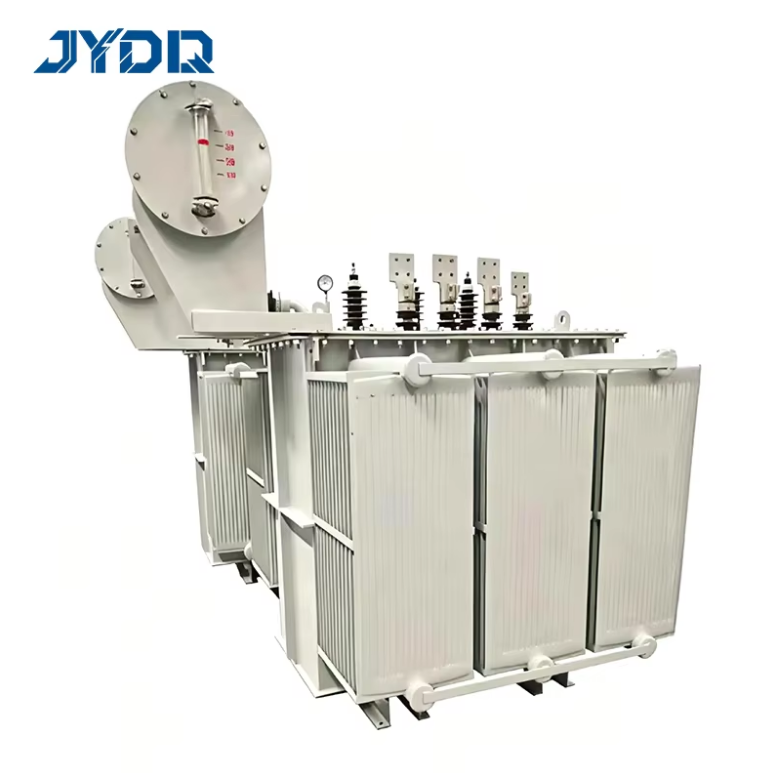
Trasformatore i produttori seguono protocolli standardizzati di collaudo in fabbrica che verificano l’integrità meccanica, le prestazioni elettriche e la stabilità termica. Queste misure di controllo qualità proteggono gli utenti finali da guasti sul campo, fermi non programmati e rischi per la sicurezza. La spedizione non deve mai avvenire finché ogni prova critica non confermi che l’unità funziona come progettato e documentato.
Prova delle prestazioni elettriche
Prova di rigidità dielettrica e di isolamento
La prova di rigidità dielettrica verifica che le barriere isolanti possano sopportare la tensione di esercizio senza subire scariche. Durante i test in fabbrica, si applica una tensione elevata sia tra gli avvolgimenti sia tra ciascun avvolgimento e terra, misurando se l’isolamento resiste allo sforzo elettrico. Anche la misura della tensione di rottura dell’olio è altrettanto essenziale, poiché l’olio minerale funge da mezzo sia di raffreddamento sia di isolamento nel trasformatore ad immersione in olio. La presenza di contaminanti o umidità nell’olio ne degrada le proprietà dielettriche, rendendo il controllo della qualità dell’olio un punto critico di verifica in fabbrica. La tensione di rottura deve soddisfare o superare i valori minimi stabiliti dalle norme di settore.
Resistenza di avvolgimento e continuità
La misurazione della resistenza in corrente continua degli avvolgimenti conferma che i conduttori in rame non presentano circuiti aperti né connessioni ad alta resistenza. I test in fabbrica utilizzano strumenti di precisione per misurare la resistenza sia negli avvolgimenti primari sia in quelli secondari, confrontando i risultati con le specifiche di progettazione. I controlli di continuità verificano che tutti gli avvolgimenti siano correttamente collegati e che le connessioni dei prelevamenti funzionino come previsto. Valori di resistenza che si discostano dagli intervalli accettabili indicano difetti produttivi da correggere prima della spedizione. Questo passaggio di test in fabbrica è rapido ma consente di rilevare precocemente problemi gravi di assemblaggio.
Controllo termico e della qualità dell’olio
Analisi e condizionamento dell’olio
L'olio in un trasformatore immerso nell'olio deve soddisfare rigorosi standard di purezza prima che l'unità venga autorizzata alla spedizione. Il controllo qualità in fabbrica include la misurazione del contenuto di umidità mediante titolazione di Karl Fischer, che rileva l'assorbimento di acqua compromettente le prestazioni isolanti. La prova del numero di acidità quantifica i composti corrosivi che accelerano l'invecchiamento. L'analisi dei gas disciolti, eseguita a intervalli durante i test in fabbrica e prima della spedizione, identifica guasti in fase iniziale o reazioni chimiche anomale all'interno dell'olio. La contaminazione da particelle è controllata tramite filtrazione e la pulizia dell'olio è verificata mediante metodi di conteggio delle particelle. Queste procedure di prova in fabbrica garantiscono che l'olio mantenga le sue proprietà protettive per tutta la durata operativa del trasformatore.
Test di innalzamento della temperatura
I test sull’aumento di temperatura confermano che i sistemi di raffreddamento funzionano correttamente alle condizioni di carico nominale. I test in fabbrica prevedono il funzionamento del trasformatore alla piena capacità indicata sulla targhetta, monitorando contemporaneamente le temperature degli avvolgimenti e dell’olio in più punti. I risultati verificano che i gradienti termici rimangano entro i limiti stabiliti dalla progettazione e dalle normative vigenti. Aumenti anomali di temperatura indicano un malfunzionamento del sistema di raffreddamento, una circolazione insufficiente dell’olio o ostruzioni interne da correggere. Questo test in fabbrica convalida la dissipazione del calore prima della spedizione e fornisce dati di riferimento per il monitoraggio futuro delle condizioni.
Verifica meccanica e strutturale
Integrità meccanica e prova di pressione
Il serbatoio e le strutture interne devono resistere a picchi di pressione e sollecitazioni meccaniche riscontrati durante il funzionamento. I test in fabbrica includono la prova idrostatica del serbatoio e la verifica dell’integrità della guarnizione. Il corretto funzionamento della valvola di sfogo della pressione viene confermato per garantire la protezione contro sovrappressioni. La resistenza meccanica degli avvolgimenti viene verificata mediante prove ad impulso, che simulano le forze elettromagnetiche in condizioni di guasto. L’integrità delle lamiere del nucleo e lo stato delle strutture di rinforzo e di supporto vengono ispezionati visivamente e con metodi non distruttivi. Questi passaggi di controllo qualità in fabbrica garantiscono che la robustezza strutturale del trasformatore immerso nell’olio resista sia al trasporto sia a anni di servizio.
Ispezione visiva e dimensionale
Ogni trasformatore immerso nell'olio viene sottoposto a un'ispezione visiva completa prima della spedizione per identificare difetti di fabbricazione, corrosione, disallineamento o danni. I test in fabbrica verificano che i collegamenti ai morsetti siano serrati e correttamente contrassegnati. La vernice e i rivestimenti protettivi vengono controllati per verificarne la completezza. I piedini di fissaggio, le staffe di sollevamento e i punti di accesso vengono ispezionati per accertarne una corretta realizzazione e fissaggio. I controlli dimensionali confermano che l'unità corrisponda ai disegni progettuali e si adatti agli spazi previsti per l'installazione. La documentazione dei risultati dei test in fabbrica garantisce la tracciabilità e stabilisce le condizioni iniziali per i test di accettazione del cliente in loco.
FAQ
Qual è il test in fabbrica più critico per un trasformatore immerso nell'olio prima della spedizione?
La prova di rigidità dielettrica e di resistenza d’isolamento rappresenta il test in fabbrica più critico, poiché verifica direttamente la capacità del trasformatore di prevenire guasti elettrici e malfunzionamenti pericolosi. La tensione di rottura dell’olio e la resistenza d’isolamento degli avvolgimenti rivelano se l’unità può funzionare in sicurezza alla tensione nominale senza rottura dell’isolamento. Anche la prova di innalzamento della temperatura riveste pari importanza, poiché conferma il corretto funzionamento del sistema di raffreddamento, che determina l’affidabilità a lungo termine. Entrambi i test devono essere superati con successo prima che possa procedere la spedizione.
In che modo il controllo qualità in fabbrica influisce sull’affidabilità del trasformatore dopo la spedizione?
Test rigorosi in fabbrica e controlli di qualità stabiliscono una solida base per le prestazioni sul campo e la longevità. I difetti individuati durante i test in fabbrica vengono corretti o il trasformatore immerso nell’olio viene scartato prima che raggiunga il cliente, eliminando guasti prematuri causati da errori di produzione. I dati di riferimento raccolti durante i test in fabbrica costituiscono un benchmark per il monitoraggio futuro delle condizioni e per le diagnosi. Le procedure di controllo qualità che verificano la purezza dell’olio, l’integrità meccanica e le prestazioni elettriche garantiscono che il trasformatore entri in servizio nelle condizioni ottimali.
I risultati dei test in fabbrica costituiscono documentazione obbligatoria per la spedizione di un trasformatore immerso nell’olio?
Sì, la documentazione relativa ai test effettuati in fabbrica è essenziale e generalmente richiesta dalle specifiche di acquisto, dagli standard di settore e dai quadri normativi. I certificati di prova forniscono la dimostrazione che il trasformatore immerso nell’olio soddisfa le specifiche di progettazione e i codici applicabili prima della spedizione. Relazioni dettagliate sui test eseguiti in fabbrica — comprese le tensioni di rigidità dielettrica, le misurazioni di resistenza, i dati sull’aumento di temperatura e i risultati dell’analisi dell’olio — consentono al cliente di verificare autonomamente le prestazioni. Inoltre, la conservazione completa della documentazione relativa ai test in fabbrica supporta le richieste di garanzia, gli audit di conformità e la risoluzione di problemi futuri qualora si verificassero anomalie dopo l’entrata in servizio del trasformatore.

 EN