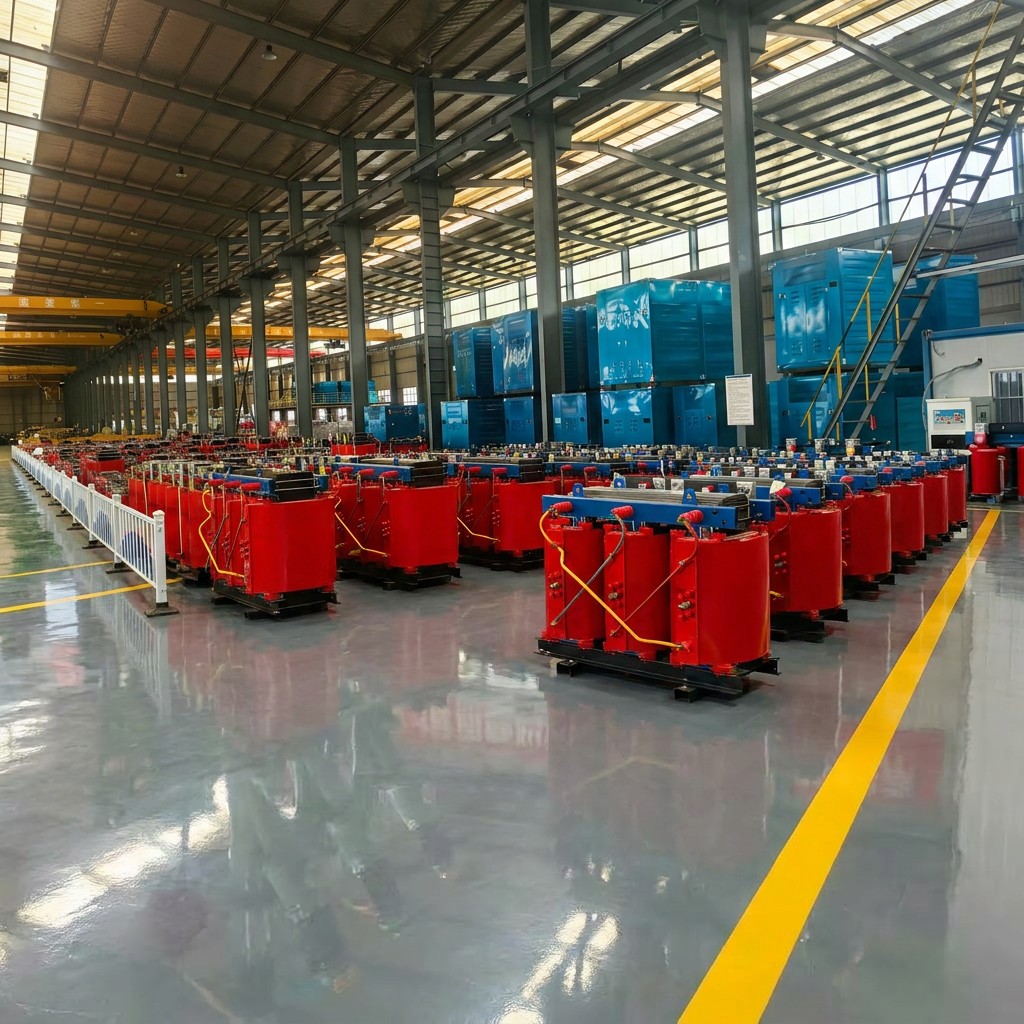
An transformator zanurzeniowy w oleju stanowi znaczne inwestycje w infrastrukturę przemysłową, a jego niezawodność zależy w całości od rygorystycznych badań przeprowadzanych jeszcze przed opuszczeniem zakładu produkcyjnego. Testy wykonywane w trakcie produkcji fabrycznej nie są opcjonalnymi formalnościami – stanowią podstawę bezpieczeństwa sprzętu, efektywności eksploatacyjnej oraz zgodności z przepisami na całym okresie użytkowania transformatora. Zrozumienie, które testy mają największe znaczenie, pomaga zespołom zakupowym podejmować świadome decyzje i zapewnia, że sprzęt dostarczany na Państwa plac budowy spełnia najwyższe standardy wydajności.
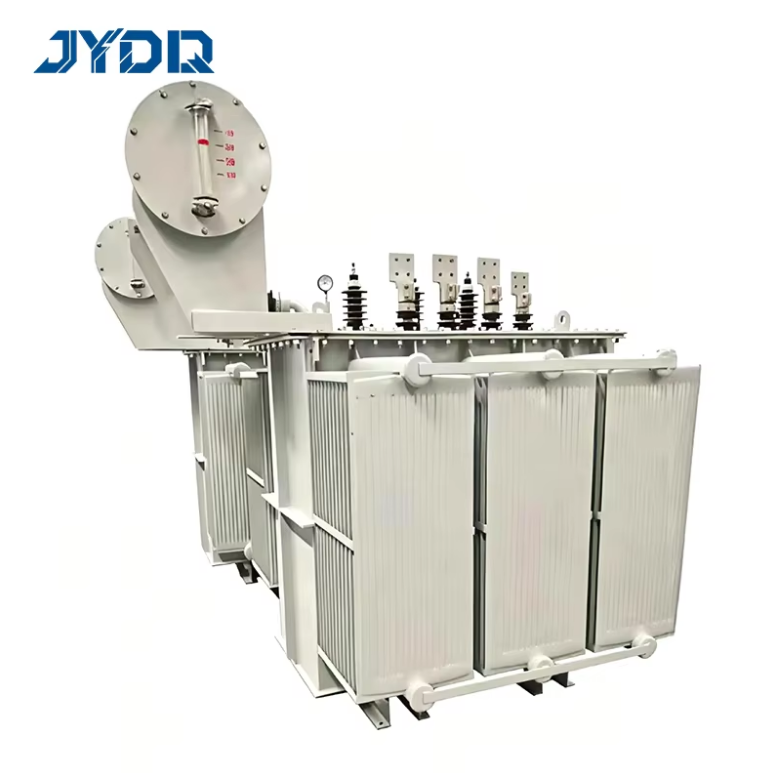
Transformator producenti stosują ustandaryzowane protokoły testów fabrycznych, które weryfikują integralność mechaniczną, wydajność elektryczną oraz stabilność termiczną. Te środki kontroli jakości chronią użytkowników końcowych przed awariami w warunkach eksploatacji, nieplanowanymi przestojami oraz zagrożeniami bezpieczeństwa. Wysyłka nie powinna nigdy odbyć się przed potwierdzeniem przez każdy kluczowy test, że jednostka funkcjonuje zgodnie z zaprojektowanymi i udokumentowanymi specyfikacjami.
Testowanie wydajności elektrycznej
Badania wytrzymałości dielektrycznej i izolacji
Test wytrzymałości dielektrycznej potwierdza, że bariery izolacyjne mogą wytrzymać napięcie robocze bez przebicia. W trakcie testów fabrycznych do uzwojeń oraz między uzwojeniem a uziemieniem przykłada się wysokie napięcie i mierzy się, czy izolacja wytrzymuje naprężenie elektryczne. Pomiar napięcia przebicia oleju jest równie istotny, ponieważ olej mineralny pełni w transformatorze zanurzanym w oleju funkcję zarówno chłodzącą, jak i izolacyjną. Zanieczyszczenia lub wilgoć w oleju pogarszają jego właściwości dielektryczne, dlatego kontrola jakości oleju stanowi kluczowy punkt kontroli fabrycznej. Napięcie przebicia musi spełniać lub przekraczać minimalne progi określone w normach branżowych.
Oporność uzwojenia i ciągłość
Pomiar oporu uzwojenia prądu stałego potwierdza, że przewodniki miedziane nie zawierają obwodów otwartych ani połączeń o zbyt wysokim oporze. Testy fabryczne wykorzystują precyzyjne przyrządy do pomiaru oporu zarówno w uzwojeniu pierwotnym, jak i wtórnym oraz porównują uzyskane wyniki z założeniami projektowymi. Kontrole ciągłości sprawdzają, czy wszystkie zwoje są prawidłowo połączone oraz czy połączenia odgałęźne działają zgodnie z przeznaczeniem. Wartości oporu odstające od dopuszczalnych zakresów wskazują na wady produkcyjne, które należy usunąć przed wysyłką. Ten etap testów fabrycznych jest szybki, ale umożliwia wcześnie wykrycie poważnych problemów montażowych.
Kontrola temperatury oraz jakości oleju
Analiza i kondycjonowanie oleju
Olej w transformatorze zanurzonym w oleju musi spełniać surowe normy czystości przed wydaniem jednostki do wysyłki. Kontrola jakości w zakładzie obejmuje badanie zawartości wilgoci metodą miareczkowania według Karla Fischera, która mierzy pochłanianie wody wpływające na obniżenie właściwości izolacyjnych. Badanie liczby kwasowej określa ilość związków korozyjnych przyspieszających starzenie się oleju. Analiza gazów rozpuszczonych, przeprowadzana w ustalonych odstępach czasu podczas badań fabrycznych oraz tuż przed wysyłką, pozwala wykryć wczesne uszkodzenia lub nietypowe reakcje chemiczne zachodzące w oleju. Zanieczyszczenia cząstkami kontroluje się za pomocą filtracji, a czystość oleju weryfikuje się metodą zliczania cząstek. Te procedury badań fabrycznych zapewniają, że olej zachowa swoje właściwości ochronne przez cały okres eksploatacji transformatora.
Badania wzrostu temperatury
Testy podwyższenia temperatury potwierdzają, że systemy chłodzenia działają poprawnie w warunkach obciążenia znamionowego. W trakcie testów fabrycznych transformator jest obciążany pełną mocą znamionową, a jednocześnie monitorowane są temperatury uzwojeń i oleju w wielu punktach. Uzyskane wyniki potwierdzają, że gradienty termiczne pozostają w granicach określonych przez projekt oraz przepisy regulacyjne. Nieprawidłowe podwyższenia temperatury wskazują na usterkę systemu chłodzenia, słabe cyrkulowanie oleju lub wewnętrzne przeszkody, które należy usunąć. Ten test fabryczny potwierdza skuteczność odprowadzania ciepła przed wysyłką oraz stanowi dane bazowe do późniejszego monitorowania stanu urządzenia.
Weryfikacja mechaniczna i konstrukcyjna
Badania integralności mechanicznej i ciśnieniowe
Zbiornik i wewnętrzne konstrukcje muszą wytrzymać skoki ciśnienia oraz naprężenia mechaniczne występujące podczas eksploatacji. Testy fabryczne obejmują badania ciśnieniowe z użyciem wody zbiornika oraz weryfikację szczelności uszczelek. Funkcjonowanie zaworu bezpieczeństwa jest potwierdzane w celu zapewnienia ochrony przed nadciśnieniem. Wytrzymałość mechaniczna uzwojenia jest weryfikowana za pomocą testów impulsowych, które symulują siły elektromagnetyczne występujące w warunkach awaryjnych. Integralność laminacji rdzenia oraz stan elementów wzmacniających i konstrukcji nośnych są sprawdzane wizualnie oraz metodami nieniszczącymi. Te kroki kontroli jakości na etapie produkcji zapewniają, że transformator olejowy zachowa swoja integralność konstrukcyjną zarówno podczas transportu, jak i przez lata eksploatacji.
Inspekcja wizualna i wymiarowa
Każdy transformator zanurzony w oleju podlega kompleksowej inspekcji wizualnej przed wysyłką, w celu wykrycia wad produkcyjnych, korozji, niewłaściwego ustawienia lub uszkodzeń. Testy fabryczne potwierdzają, że połączenia zaciskowe są dobrze dokręcone i prawidłowo oznaczone. Farba i powłoki ochronne są sprawdzane pod kątem pełności. Stopy montażowe, uchwyty do podnoszenia oraz punkty dostępu są inspekcyjnie oceniane pod względem prawidłowego wykonania i zamocowania. Kontrole wymiarowe potwierdzają zgodność jednostki z rysunkami projektowymi oraz jej dopasowanie do przewidzianych miejsc instalacji. Dokumentacja wyników testów fabrycznych zapewnia śledzalność i ustala warunki początkowe dla testów akceptacyjnych klienta na miejscu.
Często zadawane pytania
Jaki jest najważniejszy test fabryczny transformatora zanurzonego w oleju przed wysyłką?
Badania wytrzymałości dielektrycznej i oporności izolacji są najważniejszym testem fabrycznym, ponieważ bezpośrednio potwierdzają zdolność transformatora do zapobiegania awariom elektrycznym i niebezpiecznym uszkodzeniom. Napięcie przebicia oleju oraz oporność izolacji uzwojeń ujawniają, czy urządzenie może bezpiecznie pracować przy znamionowym napięciu bez przebicia izolacji. Badania wzrostu temperatury mają takie samo znaczenie, ponieważ potwierdzają prawidłowe działanie systemu chłodzenia, który decyduje o długotrwałej niezawodności. Oba testy muszą zostać pomyślnie zakończone przed możliwością wysyłki.
W jaki sposób kontrola jakości w fabryce wpływa na niezawodność transformatora po wysyłce?
Wygładzane testy fabryczne i kontrola jakości stanowią solidną podstawę wydajności w warunkach eksploatacyjnych oraz długotrwałej trwałości. Wady wykryte podczas testów fabrycznych są usuwane lub odrzucane przed dostarczeniem transformatora olejowego do klienta, eliminując awarie wczesne spowodowane błędami produkcyjnymi. Dane pomiarowe uzyskane podczas testów fabrycznych tworzą punkt odniesienia do późniejszego monitorowania stanu i diagnostyki. Procedury kontroli jakości weryfikujące czystość oleju, integralność mechaniczną oraz wydajność elektryczną zapewniają wprowadzenie transformatora do eksploatacji w optymalnym stanie.
Czy wyniki testów fabrycznych są wymaganą dokumentacją dla przesyłki transformatora olejowego?
Tak, dokumentacja testów fabrycznych jest niezbędna i zazwyczaj wymagana przez specyfikacje zakupowe, normy branżowe oraz ramy regulacyjne. Certyfikaty testów stanowią dowód, że transformator olejowy spełnia specyfikacje projektowe i obowiązujące przepisy przed wysyłką. Szczegółowe raporty z testów fabrycznych – w tym napięcia przebicia dielektrycznego, pomiary oporu, dane dotyczące wzrostu temperatury oraz wyniki analizy oleju – pozwalają klientowi na niezależną weryfikację wydajności. Zachowanie pełnej dokumentacji testów fabrycznych wspiera również roszczenia gwarancyjne, audyty zgodności oraz późniejsze diagnozowanie problemów, jeśli wystąpią one po wprowadzeniu transformatora do eksploatacji.

 EN