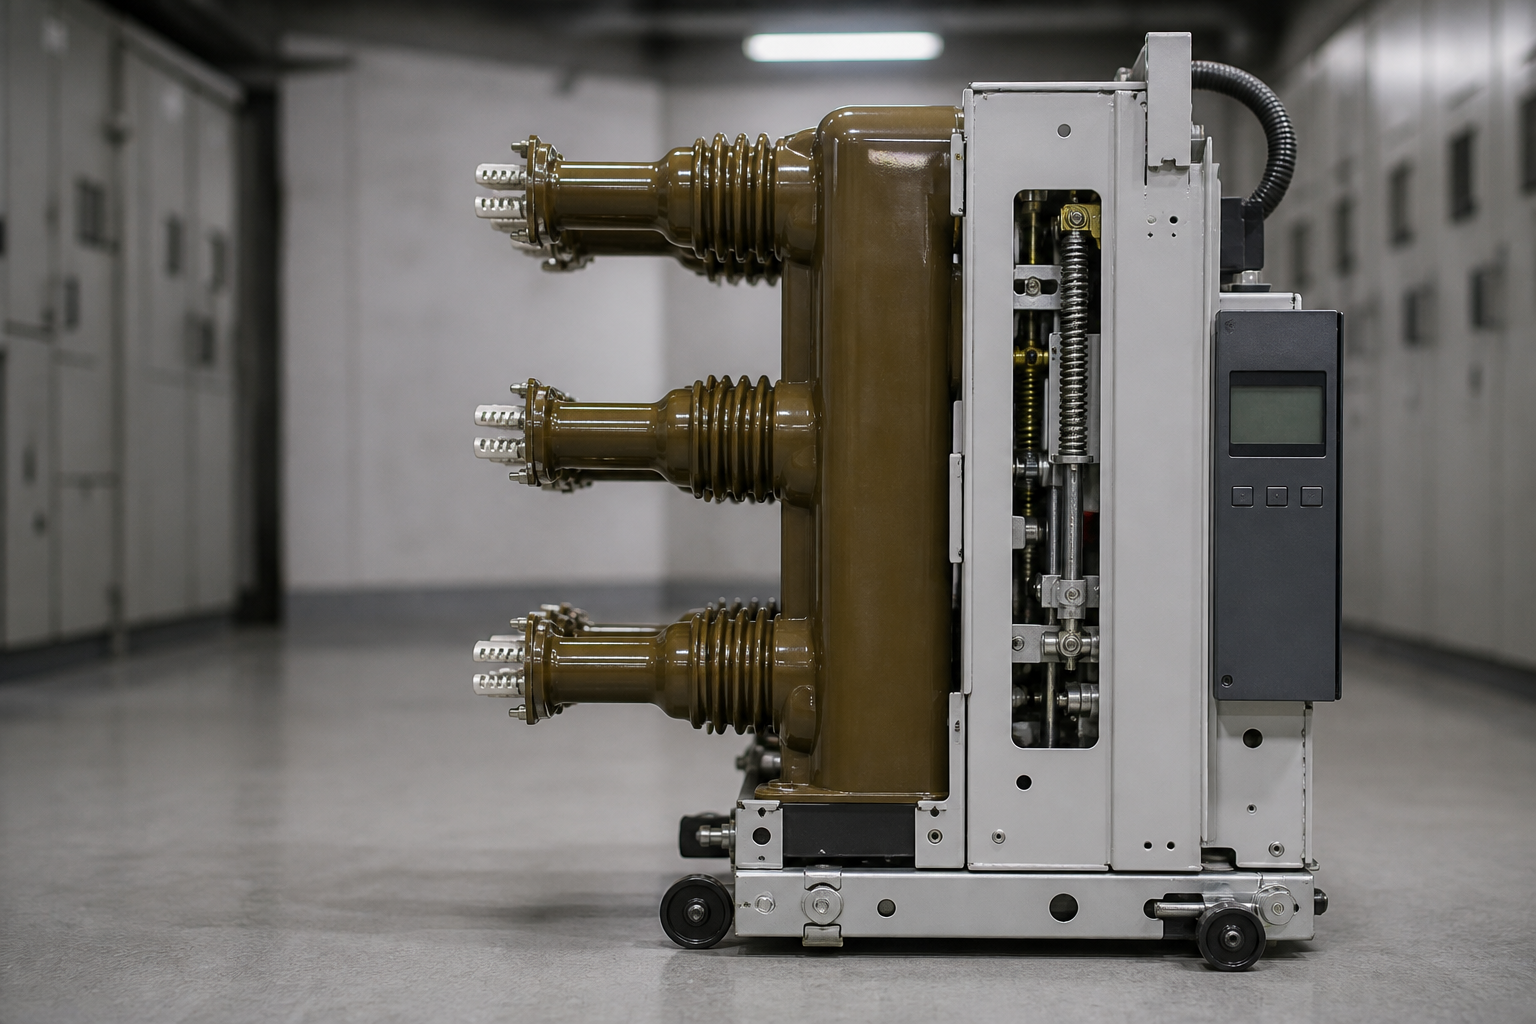
Hiện tượng quá nhiệt tiếp điểm thiết bị đóng cắt là một trong những thách thức vận hành nghiêm trọng nhất đối với hệ thống điện; thế nhưng nhiều quản lý cơ sở vẫn chưa nhận thức đầy đủ về các nguyên nhân gốc rễ gây ra hiện tượng này. Khi tiếp điểm thiết bị đóng cắt bị quá nhiệt, hậu quả không chỉ dừng lại ở việc suy giảm hiệu suất tạm thời — mà còn có thể dẫn đến hỏng hóc thiết bị, đe dọa an toàn và gây gián đoạn hoạt động sản xuất công nghiệp do mất điện ngoài kế hoạch.
Nguyen nhan dan den viec nong qua muc tiep diem trong cac he thong thiet bi dong cat la da chieu, xuat phat tu cac yeu to dien, co hoc va moi truong — nhung yeu to nay thuong tac dong qua lai voi nhau. Cho du ban quan ly mot he thong quy mo lon cap dich vu cong cong, mot co so cong nghiep hay mot toa nha thuong mai, viec hoc cach nhan dien va xu ly cac nguyen nhan goc nay se giup ban duy tri tinh lien tuc hoat dong va keo dai thoi gian su dung tai san. Huong dan nay tim hieu cac co che chinh gay ra hien tuong nong qua muc tiep diem trong thiet bi dong cat va cung cap cac giai phap thiet thuc de ngan chan cac su co ton kem.
Hieu biet ve dien tro tiep diem trong thiet bi dong cat
Vai tro cua dien tro tiep diem trong viec sinh nhiet
Điện trở tiếp xúc là rào cản điện chính xảy ra tại giao diện nơi hai bề mặt dẫn điện gặp nhau bên trong thiết bị đóng cắt. Khi dòng điện chạy qua các tiếp điểm này, điện trở điện chuyển đổi năng lượng động thành nhiệt theo định luật Joule. Ngay cả sự gia tăng nhỏ về điện trở tiếp xúc cũng có thể làm tăng đáng kể nhiệt độ, vì việc sinh nhiệt tỷ lệ thuận với bình phương dòng điện chạy qua hệ thống. Trong các ứng dụng cường độ dòng cao phổ biến trong thiết bị đóng cắt công nghiệp, ngay cả những vấn đề nhỏ về điện trở tiếp xúc cũng tạo ra một lượng năng lượng nhiệt đáng kể.
Điện trở bản thân phụ thuộc vào nhiều yếu tố vật lý: diện tích bề mặt tiếp xúc, vật liệu sử dụng, lực tiếp xúc và mức độ nhiễm bẩn bề mặt. Lực ép tiếp xúc không đủ, oxy hóa bề mặt, ăn mòn hoặc mài mòn cơ học đều làm tăng điện trở tiếp xúc hiệu dụng. Theo thời gian, các chu kỳ thay đổi nhiệt lặp đi lặp lại, rung động và tác động từ môi trường làm suy giảm bề mặt tiếp xúc, khiến điện trở tăng dần. Chu kỳ tự khuếch đại này—điện trở cao hơn dẫn đến sinh nhiệt nhiều hơn, từ đó đẩy nhanh quá trình suy giảm—giải thích vì sao các vấn đề về điện trở tiếp xúc thường xấu đi nhanh chóng nếu không can thiệp.
Điều kiện bề mặt và suy giảm vật liệu
Các bề mặt tiếp xúc bên trong thiết bị đóng cắt phải duy trì ở trạng thái hoàn hảo để giảm thiểu điện trở và sinh nhiệt. Tuy nhiên, quá trình oxy hóa xảy ra một cách tự nhiên trên các bề mặt kim loại lộ ra ngoài, tạo thành một lớp oxit cách điện cản trở tiếp xúc trực tiếp giữa các vật liệu dẫn điện. Đồng bị oxy hóa tạo thành oxit đồng (I) có điện trở cao, trong khi nhôm hình thành lớp ngăn cách bằng oxit nhôm. Trong môi trường ẩm ướt hoặc ăn mòn, quá trình suy giảm này diễn ra nhanh hơn đáng kể, dẫn đến sự gia tăng nhanh chóng của điện trở tiếp xúc và hiện tượng quá nhiệt trong các hệ thống thiết bị đóng cắt.
Sự nhiễm bẩn do bụi, độ ẩm, muối phun sương hoặc các chất gây ô nhiễm công nghiệp làm suy giảm thêm các bề mặt tiếp xúc. Dấu vân tay hoặc dư lượng do thao tác để lại trong quá trình lắp đặt có thể tạo ra điện trở phụ gia. Các tiếp điểm mạ bạc chống oxy hóa tốt hơn đồng trần, nhưng độ dày và độ nguyên vẹn của lớp mạ đóng vai trò then chốt. Khi thiết bị đóng cắt già đi và các tiếp điểm trải qua hàng ngàn chu kỳ mở-đóng, sự mài mòn vi mô làm giảm lực tiếp xúc cũng như diện tích bề mặt tiếp xúc, cả hai yếu tố này đều khiến điện trở tiếp xúc tăng lên và làm trầm trọng thêm hiện tượng quá nhiệt.
Những thiếu sót trong bảo trì và các yếu tố vận hành
Lịch bảo trì không đầy đủ và khoảng trống trong kiểm tra
Nhiều tổ chức đánh giá thấp tầm quan trọng của bảo trì phòng ngừa đối với các hệ thống thiết bị đóng cắt, để tình trạng suy giảm tiếp điểm diễn ra mà không được kiểm soát cho đến khi quá nhiệt trở nên rõ rệt. Nếu không kiểm tra và bảo trì định kỳ, quá trình oxy hóa, ăn mòn và nhiễm bẩn sẽ tích tụ âm thầm. Việc chụp ảnh nhiệt và đo điện trở—hai công cụ chẩn đoán chính nhằm phát hiện điện trở tiếp điểm tăng dần—thường bị bỏ qua tại các cơ sở thiếu nguồn lực. Điều này tạo ra một điểm mù nguy hiểm, nơi các vấn đề nghiêm trọng phát triển mà không được phát hiện cho đến khi xảy ra sự cố hỏng hóc do nhiệt hoặc sự cố hồ quang điện.
Bảo trì hiệu quả ngăn ngừa hiện tượng quá nhiệt tại các điểm tiếp xúc bằng cách xử lý nguyên nhân gốc rễ trước khi chúng trở nên nghiêm trọng. Việc làm sạch định kỳ các điểm tiếp xúc loại bỏ lớp oxy hóa và tạp chất, khôi phục khả năng dẫn điện bề mặt đúng mức. Việc siết lại định kỳ các vít điều chỉnh lực ép tiếp xúc bù đắp cho hiện tượng chùng cơ học xảy ra tự nhiên trong nhiều tháng hoặc nhiều năm. Các cuộc khảo sát nhiệt ảnh trong quá trình kiểm tra dưới tải phát hiện sớm các vùng nóng lên đang hình thành, từ đó cho phép can thiệp có mục tiêu trước khi sự cố lan rộng. Các cơ sở áp dụng chế độ bảo trì có hệ thống ghi nhận số vụ quá nhiệt giảm mạnh đáng kể so với những cơ sở vận hành theo mô hình phản ứng sau sự cố.
Điều kiện vận hành và tải dòng điện
Tải hiện tại trực tiếp ảnh hưởng đến ứng suất nhiệt trên các tiếp điểm thiết bị đóng cắt thông qua mối quan hệ giữa tổn hao công suất và điện trở. Tải nặng đẩy dòng điện gần tới giới hạn thiết kế, làm gia tăng hiệu ứng tỏa nhiệt do bất kỳ điện trở tiếp xúc hiện hữu nào gây ra. Các cơ sở vận hành thiết bị đóng cắt ở mức gần công suất định mức sẽ không còn dư thừa dung sai nhiệt để bù cho sự suy giảm hiệu năng. Khi điện trở tiếp xúc tăng dần theo thời gian, hậu quả về mặt nhiệt trở nên nghiêm trọng hơn ở mức tải cao, tạo điều kiện khiến mức điện trở từng được coi là chấp nhận được đột ngột gây ra hiện tượng quá nhiệt nguy hiểm.
Các sự kiện chuyển mạch tạm thời, dòng điện xung kích và các điều kiện sự cố tạo ra các đỉnh dòng điện tức thời, gây ra hiện tượng gia nhiệt cục bộ cực độ tại các bề mặt tiếp xúc. Ứng suất nhiệt này làm tăng tốc độ suy giảm vật liệu tiếp xúc và xói mòn bề mặt. Các yếu tố môi trường cũng có vai trò quan trọng—thiết bị đóng cắt vận hành trong điều kiện môi trường nóng bắt đầu từ mức nhiệt độ nền cao hơn, do đó nhiệt sinh ra do điện trở tiếp xúc bổ sung sẽ dễ dàng đẩy nhiệt độ tiếp xúc vượt quá giới hạn vận hành an toàn. Ngược lại, các hệ thống lắp đặt trong nhà có kiểm soát nhiệt độ sẽ có khả năng chịu tải nhiệt cao hơn trước khi đạt đến ngưỡng quá nhiệt nguy hiểm.
Các yếu tố cơ học và thiết kế
Áp lực tiếp xúc và mài mòn cơ học
Áp lực tiếp xúc thích hợp là yếu tố hoàn toàn thiết yếu để duy trì điện trở tiếp xúc thấp và ngăn ngừa hiện tượng quá nhiệt trong thiết bị đóng cắt. Lực tiếp xúc giữa các bề mặt ghép nối phải đủ lớn để tạo ra tiếp xúc kim loại thực sự trên toàn bộ giao diện, đẩy lùi bất kỳ lớp oxit hay chất gây nhiễm bẩn nào. Khi áp lực tiếp xúc suy giảm — do lò xo giãn nở, mài mòn cơ học hoặc lắp ráp không đúng cách — điện trở tăng lên và tốc độ sinh nhiệt gia tăng. Sự suy giảm này thường diễn tiến từ từ, khiến việc phát hiện trở nên khó khăn nếu không có các công cụ chẩn đoán phù hợp và kỷ luật bảo trì nghiêm ngặt.
Mỗi chu kỳ vận hành gây ra ứng suất cơ học lên các cụm tiếp điểm, làm lò xo suy yếu và bề mặt tiếp điểm bị mài mòn. Sau hàng nghìn lần vận hành, sự mài mòn tích lũy làm giảm đáng kể lực ép tiếp điểm. Các hiện tượng hồ quang xảy ra trong quá trình chuyển mạch, đặc biệt khi ngắt sự cố, có thể tạo ra các vết lõm trên bề mặt tiếp điểm và xói mòn vật liệu, từ đó làm giảm thêm diện tích bề mặt và chất lượng tiếp xúc. Các ứng dụng có tần suất vận hành cao khiến tốc độ mài mòn tiếp điểm tăng nhanh hơn so với những hệ thống chỉ chuyển mạch thưa thớt, điều này giải thích vì sao thiết bị đóng cắt được sử dụng nhiều đòi hỏi lịch trình bảo trì nghiêm ngặt hơn nhằm ngăn ngừa hiện tượng quá nhiệt tại tiếp điểm.
Việc lựa chọn vật liệu và các yếu tố thiết kế
Các vật liệu được chọn cho các bề mặt tiếp xúc ảnh hưởng cơ bản đến mức độ dễ bị quá nhiệt. Các tiếp điểm hợp kim bạc chống oxy hóa và duy trì điện trở thấp trong thời gian dài, do đó vượt trội hơn đồng nguyên chất trong môi trường bị nhiễm bẩn. Tuy nhiên, các tiếp điểm hợp kim bạc đắt hơn và yêu cầu các quy trình bảo trì khác biệt. Những thiếu sót trong thiết kế—chẳng hạn như tiếp điểm có kích thước quá nhỏ, đường dẫn tản nhiệt không đủ hoặc phân bố dòng điện kém—có thể khiến thiết bị đóng cắt dễ bị quá nhiệt ngay cả khi từng thành phần riêng lẻ vẫn hoạt động đúng chức năng.
Hình dạng tiếp điểm và mô hình phân bố dòng điện ảnh hưởng đáng kể đến việc gia nhiệt cục bộ. Các tiếp điểm được thiết kế với phân bố lực ép tối ưu và hình học diện tích bề mặt thích hợp có thể vận hành ở nhiệt độ thấp hơn so với các phương án thiết kế kém hơn khi mang cùng giá trị dòng điện. Một số thiết kế thiết bị đóng cắt tích hợp các tính năng quản lý nhiệt như tản nhiệt hoặc đường đối lưu tự nhiên nhằm hỗ trợ tản nhiệt từ tiếp điểm, trong khi những thiết kế khác lại thiếu các giải pháp như vậy. Hiện đại máy chuyển đổi kết hợp các vật liệu tiếp xúc cải tiến và kỹ thuật quản lý nhiệt để giải quyết những hạn chế lịch sử này, giảm nguy cơ quá nhiệt so với các hệ thống cũ.
Câu hỏi thường gặp
Dải nhiệt độ nào cho thấy hiện tượng quá nhiệt nguy hiểm tại các điểm tiếp xúc của thiết bị đóng cắt?
Các điểm tiếp xúc của thiết bị đóng cắt cần duy trì trong giới hạn nhiệt độ do nhà sản xuất quy định, thường là 70–80 độ C trong điều kiện vận hành bình thường. Nhiệt độ vượt quá 100 độ C cho thấy tình trạng bất thường, đòi hỏi phải điều tra ngay lập tức. Việc chụp ảnh nhiệt phát hiện nhiệt độ tại các điểm tiếp xúc tăng cao hơn 20–30 độ C so với nhiệt độ môi trường cho thấy đang phát sinh vấn đề về điện trở tiếp xúc. Hiện tượng quá nhiệt kéo dài trên giới hạn thiết kế sẽ đẩy nhanh quá trình suy giảm vật liệu và tạo ra nguy cơ phóng hồ quang tức thời, do đó việc chẩn đoán nhanh và bảo trì khắc phục là hết sức cần thiết.
Các điểm tiếp xúc của thiết bị đóng cắt nên được kiểm tra bảo trì bao lâu một lần?
Tần suất bảo trì phụ thuộc vào chế độ vận hành, môi trường và mức độ quan trọng; tuy nhiên, hầu hết các cơ sở công nghiệp nên kiểm tra tiếp điểm thiết bị đóng cắt ít nhất một lần mỗi năm. Các ứng dụng có chu kỳ vận hành cao hoặc môi trường bị nhiễm bẩn đòi hỏi việc kiểm tra sáu tháng một lần hoặc ba tháng một lần. Mỗi khoảng thời gian bảo trì cần bao gồm chụp ảnh nhiệt, kiểm tra trực quan để phát hiện hiện tượng oxy hóa hoặc ăn mòn, xác minh áp lực tiếp điểm và đo điện trở (nếu khả thi). Bảo trì phòng ngừa theo lịch trình này giúp phát hiện sớm các vấn đề về điện trở tiếp điểm đang phát triển trước khi quá nhiệt trở nên nguy hiểm, từ đó kéo dài tuổi thọ thiết bị đóng cắt và ngăn ngừa sự cố ngoài kế hoạch.
Việc quá nhiệt tại tiếp điểm thiết bị đóng cắt có thể gây ra sự cố chớp hồ quang không?
Đúng vậy, việc tiếp điểm quá nóng làm tăng đáng kể nguy cơ chớp hồ quang bằng cách làm mất ổn định các tiếp điểm điện và tạo ra điều kiện cho các sự cố hồ quang ngoài ý muốn. Nhiệt độ tiếp điểm tăng cao làm giảm độ bền vật liệu và có thể khiến các tiếp điểm tách rời một cách bất ngờ trong quá trình vận hành. Điện trở tiếp điểm tăng lên gây ra hiện tượng gia nhiệt cục bộ, có thể dẫn đến hiện tượng nóng chảy hoặc bốc hơi cục bộ, từ đó gây ra sự cố hồ quang. Những sự cố này tạo ra các sóng nhiệt và áp suất cực lớn, đe dọa nghiêm trọng đến an toàn của nhân viên. Do đó, bảo trì hiệu quả nhằm ngăn ngừa hiện tượng quá nóng ở tiếp điểm là một thành phần thiết yếu của mọi chương trình an toàn chớp hồ quang toàn diện.

 EN